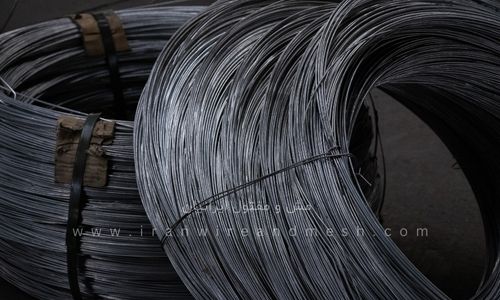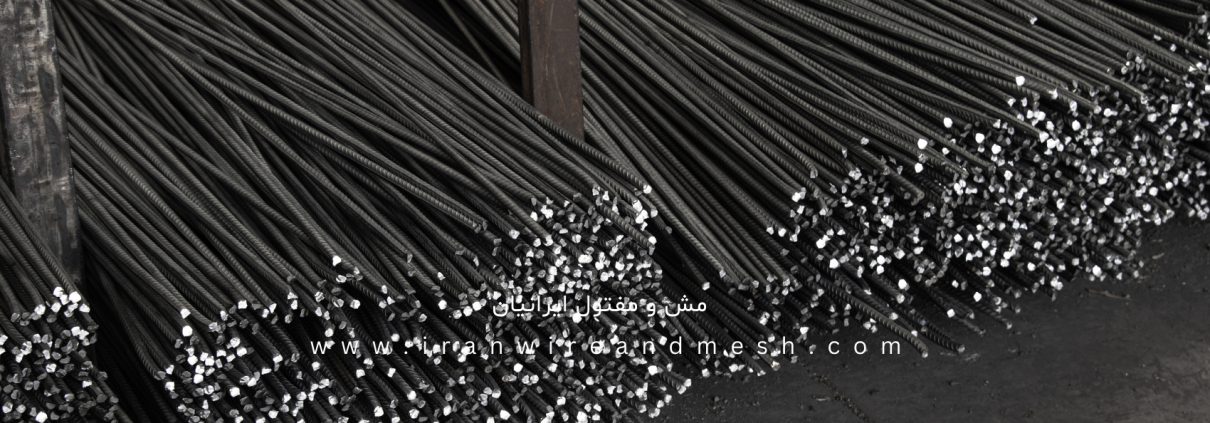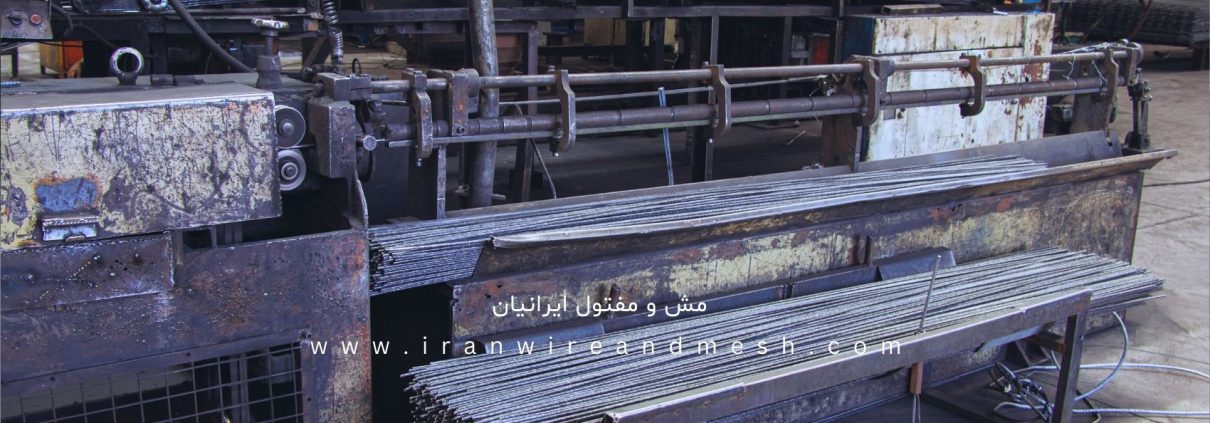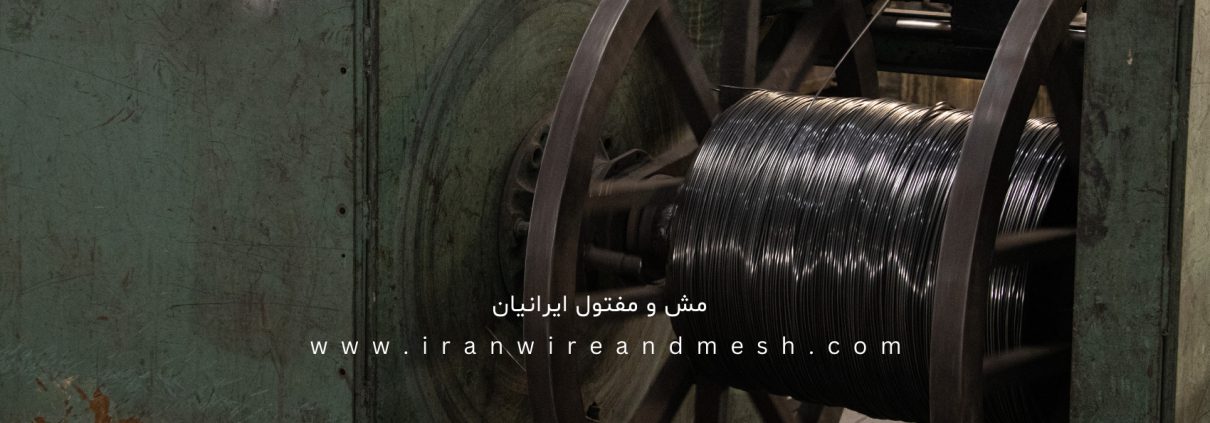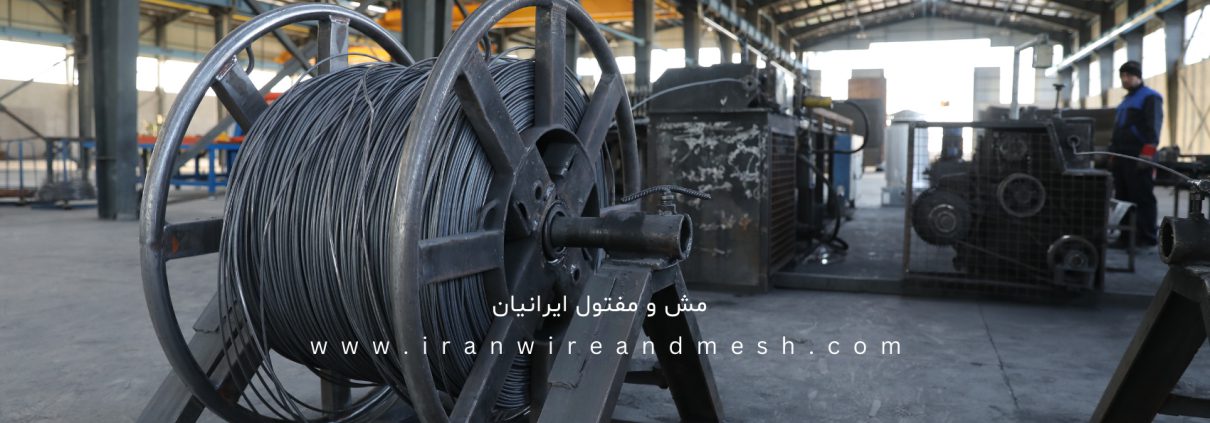
مفتول آرماتوربندی، ستون فقرات سازه‌های بتنی مدرن، نقشی حیاتی در تضمین دوام، ایمنی و پایداری آن‌ها ایفا می‌کند. اما چه چیزی این مفتول‌ها را قادر می‌سازد تا فشارهای عظیم را تحمل کرده و در عین حال انعطاف‌پذیری لازم برای شکل‌دهی و انطباق با طراحی‌های پیچیده را داشته باشند؟ پاسخ در ترکیبی پیچیده از علم مواد، فرآیندهای تولید دقیق و دانش مهندسی نهفته است. این مقاله به بررسی عمیق مهمترین دلایل استحکام و انعطاف‌پذیری مفتول آرماتوربندی می‌پردازد و نگاهی به عوامل کلیدی که این محصول حیاتی را تعریف می‌کنند، خواهد داشت.

1. ترکیب شیمیایی و متالورژی دقیق: بنیان استحکام

اولین و شاید اساسی‌ترین عامل در تعیین خواص مفتول آرماتوربندی، ترکیب شیمیایی آن است. فولاد، ماده اولیه این مفتول‌ها، آلیاژی از آهن و کربن است و نسبت دقیق این دو عنصر، به همراه افزودن عناصر آلیاژی دیگر، خواص نهایی محصول را به شدت تحت تاثیر قرار می‌دهد.

مفتول آرماتوربندی

کربن:

کربن مهمترین عنصر آلیاژی در فولاد است که نقش کلیدی در افزایش سختی و استحکام آن دارد. با افزایش درصد کربن، استحکام کششی و سختی فولاد افزایش می‌یابد. با این حال، افزایش بیش از حد کربن می‌تواند منجر به شکنندگی فولاد شود. بنابراین، تولید مفتول آرماتوربندی نیازمند کنترل بسیار دقیق درصد کربن است تا تعادل بهینه بین استحکام و چقرمگی (Toughness) برقرار شود. برای مفتول‌های آرماتوربندی، معمولاً درصد کربن در محدوده 0.15% تا 0.40% قرار دارد.

منگنز (Mn):

منگنز به عنوان یک عنصر آلیاژی مهم، استحکام و سختی فولاد را افزایش می‌دهد و همچنین به بهبود قابلیت عملیات حرارتی آن کمک می‌کند. این عنصر همچنین با گوگرد (S) واکنش داده و سولفید منگنز (MnS) را تشکیل می‌دهد که از تمرکز تنش در مرز دانه‌ها جلوگیری کرده و از تردی ناشی از گوگرد می‌کاهد.

سیلیکون (Si):

سیلیکون به عنوان یک عنصر اکسیژن‌زدا در فرآیند فولادسازی عمل کرده و به حذف اکسیژن محلول در مذاب کمک می‌کند. علاوه بر این، سیلیکون نیز می‌تواند استحکام فولاد را افزایش دهد.

فسفر (P) و گوگرد (S):

این دو عنصر به عنوان ناخالصی‌های مضر در فولاد شناخته می‌شوند. فسفر باعث تردی سرد (Cold Brittleness) و گوگرد باعث تردی گرم (Hot Brittleness) می‌شود. کنترل دقیق این عناصر و نگه داشتن آن‌ها در سطوح بسیار پایین (معمولاً کمتر از 0.05%) برای دستیابی به مفتولی با چقرمگی و قابلیت شکل‌پذیری مطلوب ضروری است.

عناصر آلیاژی دیگر:

در برخی موارد، عناصر دیگری مانند کروم (Cr)، نیکل (Ni) و مولیبدن (Mo) ممکن است برای دستیابی به خواص خاص مانند مقاومت به خوردگی یا افزایش بیشتر استحکام اضافه شوند، اما در مفتول‌های آرماتوربندی رایج، تمرکز اصلی بر روی کربن، منگنز، سیلیکون و کنترل ناخالصی‌ها است.

دانستن اینکه چگونه ترکیب شیمیایی بر استحکام و انعطاف‌پذیری تاثیر می‌گذارد، اولین گام در درک کیفیت مفتول آرماتوربندی است. شرکت‌های پیشرو در این صنعت، مانند شرکت صنعت مش و مفتول ایرانیان، با بهره‌گیری از دانش متالورژی پیشرفته و کنترل دقیق ترکیب شیمیایی مواد اولیه، مفتول‌هایی با بالاترین استانداردها تولید می‌کنند.

2. فرآیندهای تولید و نورد

پس از تعیین ترکیب شیمیایی مناسب، نحوه فرآوری و شکل‌دهی فولاد به مفتول، نقشی حیاتی در توسعه خواص مکانیکی آن ایفا می‌کند. فرآیندهای نورد سرد و گرم، عملیات حرارتی و کشش، همگی به طور مستقیم بر ساختار میکروسکوپی و در نتیجه بر استحکام و انعطاف‌پذیری مفتول تأثیر می‌گذارند.

نورد گرم (Hot Rolling):

در این فرآیند، شمش فولادی تا دمای بالا گرم شده و سپس از میان غلتک‌ها عبور داده می‌شود تا به شکل مورد نظر (در ابتدا میلگرد و سپس مفتول) درآید. نورد گرم منجر به تبلور مجدد (Recrystallization) دانه‌های فولاد شده و ساختاری با دانه‌های ریز و یکنواخت ایجاد می‌کند که استحکام و چقرمگی خوبی دارد.

نورد سرد (Cold Rolling) یا کشش (Drawing):

پس از نورد گرم، مفتول‌ها ممکن است تحت فرآیند نورد سرد یا کشش قرار گیرند. این فرآیندها در دمای پایین‌تری انجام شده و باعث کار سختی (Work Hardening) در مفتول می‌شوند. کار سختی به معنای افزایش قابل توجه استحکام و سختی مفتول به دلیل تغییر شکل پلاستیک دائمی است. در این فرآیند، دانه‌های فولاد تغییر شکل یافته و کشیده می‌شوند که این امر مقاومت مفتول در برابر تنش را افزایش می‌دهد. با این حال، کار سختی می‌تواند تا حدی از انعطاف‌پذیری بکاهد، بنابراین کنترل میزان کار سختی بسیار مهم است.

عملیات حرارتی (Heat Treatment):

عملیات حرارتی مانند بازپخت (Annealing) و نرماله کردن (Normalizing) می‌تواند برای بهبود خواص مفتول مورد استفاده قرار گیرد. بازپخت، که در دماهای پایین‌تر انجام می‌شود، تنش‌های داخلی ناشی از فرآیندهای قبلی را کاهش داده و نرمی و انعطاف‌پذیری مفتول را افزایش می‌دهد. نرماله کردن، که در دماهای بالاتر انجام می‌شود، ساختار دانه‌ای را اصلاح کرده و خواص مکانیکی متعادل‌تری را ایجاد می‌کند. انتخاب نوع عملیات حرارتی به خواص نهایی مورد نظر بستگی دارد.

فرآیندهای تولیدی دقیق، مانند آنچه در شرکت صنعت مش و مفتول ایرانیان پیاده‌سازی می‌شود، تضمین می‌کند که هر مفتول با استانداردهای کیفی بالا تولید شده و خواص مکانیکی مطلوب را دارا باشد. استفاده از ماشین‌آلات مدرن و کنترل فرآیندها، از نورد تا عملیات حرارتی، منجر به محصولاتی با استحکام و انعطاف‌پذیری تضمین شده می‌شود.

3. ساختار میکروسکوپی: نقش دانه‌ها و مرزدانه‌ها

در سطح میکروسکوپی، ساختار فولاد از شبکه‌ای از دانه‌های بلوری (Crystal Grains) تشکیل شده است که توسط مرزدانه‌ها (Grain Boundaries) از یکدیگر جدا می‌شوند. اندازه، شکل و توزیع این دانه‌ها و همچنین ویژگی‌های مرزدانه‌ها، تأثیر شگرفی بر خواص مکانیکی فولاد، از جمله استحکام و انعطاف‌پذیری، دارد.

اندازه دانه:

به طور کلی، فولاد با دانه‌های ریزتر، استحکام و چقرمگی بیشتری نسبت به فولاد با دانه‌های درشت‌تر دارد. این پدیده به دلیل افزایش سطح مرزدانه‌ها در فولادهای دانه‌ریز است. مرزدانه‌ها به عنوان موانعی برای حرکت نابجایی‌ها (Dislocations) عمل می‌کنند. نابجایی‌ها عیوب کریستالی هستند که حرکت آن‌ها در ساختار بلوری، اساس تغییر شکل پلاستیک در فلزات است. با افزایش تعداد مرزدانه‌ها، حرکت نابجایی‌ها دشوارتر شده و در نتیجه استحکام فولاد افزایش می‌یابد. فرآیندهای نورد و عملیات حرارتی مناسب، به ویژه نرماله کردن، برای دستیابی به ساختار دانه‌ریز کنترل می‌شوند.

شکل و توزیع دانه:

دانه‌های یکنواخت و هم‌اندازه، خواص مکانیکی مطلوبی را فراهم می‌کنند. دانه‌های کشیده یا ناهمگون می‌توانند باعث ایجاد نقاط ضعف و تمرکز تنش شوند. فرآیندهای نورد، به خصوص نورد سرد، باعث کشیدگی دانه‌ها در جهت تغییر شکل می‌شوند.

ناخالصی‌ها در مرزدانه‌ها:

تجمع ناخالصی‌ها، به ویژه عناصر مضر مانند گوگرد و فسفر، در مرزدانه‌ها می‌تواند باعث تضعیف این نواحی شده و منجر به شکست ترد در این نقاط شود. کنترل دقیق ترکیب شیمیایی و فرآیندهای تولید از تجمع این ناخالصی‌ها در مرزدانه‌ها جلوگیری می‌کند.

تحلیل ساختار میکروسکوپی از طریق تکنیک‌هایی مانند میکروسکوپ نوری و الکترونی، به مهندسان امکان می‌دهد تا کیفیت مفتول را ارزیابی کرده و از انطباق آن با استانداردهای لازم اطمینان حاصل کنند.

4. تنش‌های پسماند و عملیات سطحی: عوامل تکمیلی

علاوه بر عوامل ذکر شده، تنش‌های پسماند (Residual Stresses) که در طول فرآیند تولید در مفتول ایجاد می‌شوند و همچنین عملیات سطحی که ممکن است بر روی آن انجام شود، می‌توانند بر خواص نهایی تأثیر بگذارند.

تنش‌های پسماند:

فرآیندهای نورد سرد و کشش می‌توانند تنش‌های پسماند کششی یا فشاری را در مفتول ایجاد کنند. تنش‌های پسماند کششی می‌توانند استحکام خستگی (Fatigue Strength) و مقاومت به ترک‌خوردگی را کاهش دهند، در حالی که تنش‌های پسماند فشاری می‌توانند اثر معکوس داشته باشند. عملیات حرارتی مانند بازپخت می‌تواند به کاهش یا حذف این تنش‌های نامطلوب کمک کند.

عملیات سطحی:

در برخی کاربردها، ممکن است مفتول‌ها تحت عملیات سطحی مانند گالوانیزه کردن (Galvanizing) برای افزایش مقاومت به خوردگی قرار گیرند. این فرآیندها اگر به درستی انجام نشوند، می‌توانند خواص مکانیکی مفتول را تحت تاثیر قرار دهند. به عنوان مثال، فرآیند گالوانیزاسیون داغ در دماهای بالا ممکن است باعث بازپخت موضعی و تغییر در ساختار سطحی مفتول شود.

5. استانداردها و آزمون‌های کیفی

در نهایت، تمام این عوامل فنی و علمی باید در چارچوب استانداردهای ملی و بین‌المللی مورد ارزیابی قرار گیرند. آزمون‌های کشش، خمش، ضربه و سختی، روش‌هایی استاندارد برای سنجش استحکام، انعطاف‌پذیری و چقرمگی مفتول آرماتوربندی هستند.
مفتول آرماتوربندی

آزمون کشش:

این آزمون، میزان استحکام تسلیم (Yield Strength)، استحکام کششی نهایی (Ultimate Tensile Strength) و ازدیاد طول (Elongation) را اندازه‌گیری می‌کند که معیارهای اصلی استحکام و انعطاف‌پذیری مفتول هستند.

آزمون خمش (Bending Test):

این آزمون، توانایی مفتول برای خم شدن بدون ترک خوردگی را می‌سنجد و مستقیماً انعطاف‌پذیری آن را ارزیابی می‌کند.

آزمون ضربه (Impact Test):

این آزمون، چقرمگی مفتول را در برابر ضربه اندازه‌گیری می‌کند که برای اطمینان از عملکرد ایمن در شرایط بارگذاری دینامیک یا لرزه‌ای اهمیت دارد.

تولید کنندگان معتبر، مانند شرکت صنعت مش و مفتول ایرانیان، با پایبندی دقیق به استانداردهایی نظیر ISIRI (استاندارد ملی ایران) و استانداردهای بین‌المللی، اطمینان حاصل می‌کنند که محصولاتشان دارای بالاترین کیفیت و عملکرد هستند. این تعهد به کیفیت، سرمایه‌گذاری بلندمدت در ایمنی و دوام سازه‌ها است.

نتیجه‌گیری:

استحکام و انعطاف‌پذیری مفتول آرماتوربندی، نتیجه تلفیقی پیچیده از دانش متالورژی، مهندسی فرآیند و کنترل کیفی دقیق است. از ترکیب شیمیایی اولیه گرفته تا ساختار میکروسکوپی نهایی، هر مرحله در تولید این محصول حیاتی، نقشی تعیین‌کننده ایفا می‌کند. تولید کنندگانی که در این عرصه پیشرو هستند، با سرمایه‌گذاری بر روی فناوری‌های نوین و دانش فنی عمیق، مفتول‌هایی را ارائه می‌دهند که نه تنها انتظارات مهندسان را برآورده می‌سازد، بلکه ایمنی و پایداری سازه‌هایی را که در آن‌ها به کار می‌رود، تضمین می‌کند. شرکت صنعت مش و مفتول ایرانیان با تمرکز بر نوآوری، کیفیت و رضایت مشتری، به عنوان یکی از تولیدکنندگان برتر این محصول در صنعت ساختمان شناخته شده و نقشی کلیدی در ارتقاء استانداردهای کیفی این صنعت ایفا می‌نماید. انتخاب مفتول آرماتوربندی با کیفیت، سرمایه‌گذاری در آینده‌ای امن و پایدار است.
مفتول گالوانیزه

مقدمه: چرا محافظت در برابر خوردگی حیاتی است؟

خوردگی یکی از بزرگ‌ترین چالش‌های مهندسی در جهان امروز است. مواد فلزی پس از قرار گرفتن در مجاورت رطوبت، اکسیژن و برخی ترکیبات شیمیایی، به‌تدریج دچار تخریب سطحی و ساختاری می‌شوند. این پدیده نه‌تنها استحکام سازه‌های فلزی را کاهش می‌دهد، بلکه به زیان‌های اقتصادی هنگفتی در صنایع ساختمان‌سازی، حمل‌ونقل، انرژی و زیرساخت منجر می‌شود. در میان انواع روش‌های مقابله با خوردگی، گالوانیزه کردن مفتول‌های فولادی یکی از مؤثرترین و پایدارترین راهکارهاست. این فرآیند باعث می‌شود مفتول‌ها حتی در محیط‌های مرطوب یا شیمیایی برای سال‌ها بدون زنگ‌زدگی و افت عملکرد باقی بمانند.

1.ماهیت شیمیایی خوردگی و نقش روی (Zn)

برای درک دقیق مقاومت مفتول‌های گالوانیزه در برابر خوردگی، نخست باید رفتار شیمیایی آهن و روی را در برابر هوا و رطوبت بررسی کرد.

هنگامی‌که آهن (Fe) در معرض اکسیژن و رطوبت قرار گیرد، اکسید آهن تشکیل می‌شود که همان زنگ‌زدگی است. این ترکیب متخلخل و شکننده بوده و به‌جای محافظت از سطح، باعث نفوذ بیشتر عوامل خورنده به لایه‌های زیرین می‌گردد.

در مقابل، روی (Zn) هنگام تماس با اکسیژن هوا، یک لایه اکسید غیرقابل نفوذ (ZnO) ایجاد می‌کند. این لایه در واقع نقش سد دفاعی دارد؛ از ورود اکسیژن و آب به فولاد جلوگیری می‌کند و اگر در نقطه‌ای تخریب شود، به‌صورت خودبه‌خود با واکنش مجدد روی با هوا ترمیم می‌شود.

به‌عبارت دیگر، پوشش گالوانیزه نه‌تنها مانند زره فیزیکی عمل می‌کند، بلکه از نظر شیمیایی نیز رفتار قربانی‌کننده دارد؛ یعنی اگر در جایی آسیب ببیند، خودِ فلز روی اکسید می‌شود تا از فولاد زیرین محافظت کند. این خاصیت قربانی‌شدن پایه اصلی مقاومت خوردگی در فولاد گالوانیزه است.

مفتول گالوانیزه

2.فرآیند گالوانیزه کردن و نحوه ایجاد لایه محافظ

فرآیند گالوانیزه کردن معمولاً به دو روش اصلی انجام می‌شود:

۱. گالوانیزه گرم (Hot-dip Galvanizing)

در این روش، مفتول فولادی پس از شست‌وشو، چربی‌زدایی و اسیدشویی، درون حمام مذاب روی با دمای حدود ۴۵۰ درجه سانتی‌گراد غوطه‌ور می‌شود.

نتیجه‌ی این تماس، تشکیل چندین لایه متوالی از آلیاژ آهن-روی است که به‌طور مستقیم در ساختار فلز نفوذ می‌کند. لایه نهایی، سطحی از خلوص بالای روی است که به‌صورت براق روی مفتول را می‌پوشاند.

۲. گالوانیزه سرد (Electro-Galvanizing)

در این روش، مفتول در محلول الکترولیتی قرار می‌گیرد و با عبور جریان برق، یون‌های روی بر سطح فولاد رسوب می‌کنند. ضخامت این پوشش معمولاً کمتر از نوع گرم است اما ظاهر یکنواخت‌تر و درخشنده‌تری دارد.

تفاوت عملکرد دو روش

  • گالوانیزه گرم دوام و مقاومت بالاتری دارد و برای شرایط محیطی خشن مناسب‌تر است.
  • گالوانیزه سرد بیشتر در مصارف ظاهری، لوازم خانگی یا کابل‌های سبک استفاده می‌شود.

در هر دو حالت، هدف نهایی ایجاد لایه‌ای از روی است که نفس فلز فولادی را از تأثیرات مخرب اکسیژن و رطوبت حفظ می‌کند.

3.ساختار میکروسکوپی لایه گالوانیزه

لایه گالوانیزه از دید میکروسکوپی چند ناحیه متفاوت دارد:

  1. لایه پایه (Gamma): حاوی حدود ۷۵٪ آهن و ۲۵٪ روی، چسبندگی بسیار بالا به سطح فولاد دارد.
  2. لایه میانی (Delta): ساختار کریستالی پایدارتر با بیش از ۹۰٪ روی.
  3. لایه بیرونی (Eta): عمدتاً از روی خالص تشکیل شده و همان سطح خارجی براق است.

این ساختار چندلایه باعث می‌شود حتی اگر بخش بیرونی دچار خراش شود، لایه‌های زیرین هنوز بتوانند حفاظت مؤثر فراهم کنند. چنین جزئیاتی دلیل عملکرد متمایز مفتول‌های گالوانیزه نسبت به فولاد ساده در محیط‌های مهاجم مثل مناطق ساحلی یا صنعتی است.

4.عوامل مؤثر بر مقاومت خوردگی مفتول گالوانیزه

مقاومت مفتول گالوانیزه در برابر خوردگی به چند عامل اساسی بستگی دارد:

1.ضخامت پوشش روی

هرچه این لایه ضخیم‌تر باشد، عمر مفید مفتول افزایش می‌یابد. استانداردهایی چون ASTM A153 و ISO 1461 میزان بهینه ضخامت را مشخص می‌کنند.

2.ترکیب شیمیایی محیط

وجود کلریدها (نمک)، سولفورها و دی‌اکسید کربن در هوا یا آب، فرآیند خوردگی را تشدید می‌کند. در چنین شرایطی پوشش گالوانیزه نقش حیاتی دارد.

3.شرایط دما و رطوبت

در مناطق مرطوب و گرم، خوردگی سریع‌تر رخ می‌دهد، اما لایه روی می‌تواند با تشکیل هیدروکسی‌کربنات روی، سطح را به حالت پایدار برساند.

4.کیفیت عملیات سطحی قبل از گالوانیزه

اگر سطح فولاد کاملاً تمیز نباشد، چسبندگی لایه‌های روی کاهش یافته و نقاطی از ضعف پدید می‌آید.

5.روش‌های آزمون و کنترل کیفیت خوردگی

در صنعت تولید مفتول‌های گالوانیزه، آزمون‌های متعددی برای ارزیابی مقاومت خوردگی انجام می‌شود، از جمله:

  • آزمایش اسپری نمک (Salt Spray Test ASTM B117) برای شبیه‌سازی شرایط ساحلی.
  • آزمایش چسبندگی پوشش (Adhesion Test) جهت بررسی دوام اتصال آهن-روی.
  • آزمون ضخامت پوشش (Coating Thickness Measurement) با دستگاه میکرو‌متر مغناطیسی یا التراسونیک.
  • آزمایش خمش (Bend Test) برای اطمینان از انعطاف‌پذیری بدون ترک سطح.

در میانه‌ی مسیر توسعه صنعتی کشور، شرکت صنعت مش و مفتول ایرانیان با بهره‌گیری از این آزمون‌ها و تجهیزات روز دنیا، مفتول‌های گالوانیزه‌ای تولید می‌کند که دوام آن‌ها در برابر خوردگی حتی در محیط‌های صنعتی آلوده نیز تحسین‌برانگیز است.

6.مقایسه عملکرد مفتول گالوانیزه با سایر روش‌های ضد خوردگی

در برخی پروژه‌ها از رنگ‌های ضدزنگ، پوشش‌های اپوکسی یا فولاد ضدزنگ برای حفاظت استفاده می‌شود. اما مفتول گالوانیزه مزیت‌های زیر را دارد:

ویژگی فولاد رنگ‌شده فولاد ضدزنگ مفتول گالوانیزه
دوام در فضای باز متوسط بسیار بالا بالا و اقتصادی
هزینه اولیه کم زیاد متوسط
تعمیر و نگهداری زیاد کم بسیار کم
قابلیت بازیافت محدود کامل کامل
انعطاف در تولید ابعاد و قطر متوسط محدود گسترده

این مقایسه نشان می‌دهد گالوانیزه کردن یک راه‌حل متعادل بین دوام بلندمدت و هزینه منطقی است و به همین دلیل در پروژه‌های بزرگ عمرانی، خطوط برق، حصارکشی صنعتی و سازه‌های دریایی بسیار پرکاربرد شده است.

7.عملکرد بلندمدت و خودترمیمی پوشش گالوانیزه

ویژگی منحصر‌به‌فرد مفتول گالوانیزه، پدیده‌ی خودترمیمی (Self-Healing) است. به‌محض اینکه سطح روی خراش بردارد و آهن در معرض هوا قرار گیرد، واکنش الکتروشیمیایی بین آهن و روی باعث می‌شود روی اکسید شود و لایه محافظ جدیدی در همان محل ایجاد گردد. این رفتار قربانی‌شدن گالوانیک باعث می‌شود خوردگی به لایه‌های درونی نفوذ نکند و عمر عملیاتی مفتول تا چند ده سال افزایش یابد.

تحقیقات بین‌المللی نشان داده‌اند که در شرایط معمولی محیط شهری، مفتول گالوانیزه تا ۳۰ سال دوام مؤثر دارد و در محیط‌های خشک تا بیش از ۵۰ سال بدون نیاز به جایگزینی قابل استفاده است.

مفتول گالوانیزه

8.کاربردهای متنوع مفتول گالوانیزه در صنعت ساختمان

  • ساخت توری‌های فلزی، فنس‌ها و مش‌های ساختمانی
  • آرماتوربندی در بتن‌های پیش‌ساخته یا قطعات غیرقابل دسترس
  • سیم‌های اتصال زمین و کابل‌های نگهدارنده
  • حصارکشی پروژه‌های راه‌سازی و پل‌سازی
  • سازه‌های صنعتی و سوله‌های فلزی

در تمام این موارد، مقاومت در برابر خوردگی تعیین‌کننده‌ی عمر مفید سازه و کاهش هزینه نگهداری است. به همین دلیل مهندسان سازه معمولاً استفاده از مفتول گالوانیزه را به‌عنوان یک الزام استاندارد توصیه می‌کنند.

9.نتیجه‌گیری

مقاومت مفتول‌های گالوانیزه در برابر خوردگی تنها نتیجه‌ی وجود یک پوشش ساده فلزی نیست، بلکه حاصل تعامل شیمیایی، ساختار لایه‌ای و ویژگی قربانی‌کننده‌ی فلز روی است. این سه رکن سبب می‌شوند حتی در شرایط محیطی سخت، فولاد زیرین سالم و پایدار باقی بماند.

امروزه بسیاری از پروژه‌های بزرگ عمرانی، نیروگاهی و زیرساختی در کشور از مفتول‌های گالوانیزه بهره می‌برند تا طول عمر سازه‌های خود را به حداکثر برسانند.

در این میان، شرکت صنعت مش و مفتول ایرانیان با کنترل دقیق کیفیت پوشش، استفاده از خطوط گالوانیزه گرم پیشرفته و رعایت تمامی استانداردهای جهانی، به‌عنوان تولیدکننده برتر مفتول‌های گالوانیزه مقاوم در برابر خوردگی شناخته می‌شود، محصولاتی که نماد دوام، اعتماد و فناوری بومی در صنعت فلز ایران هستند.

در دنیای مهندسی عمران و ساخت‌وساز، ایمنی نه یک انتخاب، بلکه یک الزام بنیادین است. از اسکلت فلزی گرفته تا بتن مسلح، هر جزئی از بنا باید با استانداردهایی دقیق طراحی، انتخاب و اجرا شود تا بتواند در برابر نیروهای طبیعی، لرزش‌ها و بارهای وارده دوام بیاورد. یکی از عناصر کلیدی در این میان مفتول‌ها هستند؛ سیم‌های فولادی که در آرماتوربندی، فنس‌سازی، قالب‌بندی، گره‌زنی و بخش‌های مختلف پروژه‌های ساختمانی نقش غیرقابل‌انکاری دارند.

اما استفاده از مفتول‌ها، صرفاً به انتخاب و مصرف آن‌ها ختم نمی‌شود، بلکه رعایت مجموعه‌ای از استانداردهای ایمنی در تولید، حمل، نگهداری و کاربرد می‌تواند تفاوت میان یک سازه ایمن و یک فاجعه مهندسی را رقم بزند.

این مقاله به بررسی استانداردهای ایمنی مربوط به استفاده از مفتول در پروژه‌های ساختمانی می‌پردازد؛ از الزامات فنی در تولید و کیفیت مواد اولیه گرفته تا دستورالعمل‌های کاربردی در محل پروژه، آزمون‌ها، نگهداری و ملاحظات محیطی.

۱. اهمیت ایمنی در کاربرد مفتول ساختمانی

مفتول‌ها در ساخت‌وساز معمولاً به عنوان عناصر رابط بین اجزای بتنی، میلگردها، تیرها و سایر اعضای سازه عمل می‌کنند. از این رو کوچک‌ترین نقص در کیفیت یا طرز استفاده از آن‌ها می‌تواند منجر به بروز ضعف در یکپارچگی سازه شود.

استفاده ایمن از مفتول‌ها نه‌تنها تضمین‌کننده دوام سازه است، بلکه تأثیر مستقیمی بر سلامت کارگران، کیفیت پروژه و جلوگیری از هزینه‌های اضافی ناشی از خرابی‌ها دارد.

دلایل حیاتی توجه به ایمنی عبارتند از:

  • قابلیت باربری سازه: هر گره یا اتصال ضعیف می‌تواند در برابر ارتعاشات یا بارهای لرزه‌ای، نقطه شکست باشد.
  • پایداری بتن مسلح: مفتول‌های ضعیف یا زنگ‌زده می‌توانند پیوستگی میان میلگردها را کاهش دهند.
  • کاهش خطرات انسانی: بریدگی، پارگی یا پرتاب مفتول‌های معیوب در حین اجرا از عوامل رایج آسیب‌های کاری هستند.
  • پیشگیری از خوردگی و فرسایش سازه: هرگونه بی‌توجهی به پوشش یا نگهداری، موجب زوال تدریجی سازه خواهد شد.

۲. استانداردهای فنی تولید مفتول

پایه ایمنی هر مفتول، از فرآیند تولید آن آغاز می‌شود. استانداردهای بین‌المللی و ملی متعددی وجود دارد که الزامات کیفیت و ایمنی مفتول‌های فولادی را تعیین می‌کنند:

الف) استانداردهای ملی و جهانی مرتبط

  • استاندارد ملی ایران ISIRI 7597 برای مفتول‌های فولادی کم‌کربن و کربن متوسط.
  • ASTM A510 / A510M (استاندارد آمریکا) که خواص شیمیایی، مکانیکی و الزامات ابعادی مفتول‌ها را مشخص می‌کند.
  • DIN 17142 (استاندارد آلمان) که فرآیند نورد، عملیات حرارتی و تست‌های مکانیکی را پوشش می‌دهد.
  • ISO 16120 متعلق به سازمان بین‌المللی استانداردسازی، که ویژگی‌های عمومی مفتول فولادی را در سطح جهانی یکپارچه می‌کند.

هرکدام از این استانداردها الزامات دقیق در زمینه موارد زیر دارند:

  • ترکیب شیمیایی فولاد و درصد کربن
  • نوع عملیات حرارتی (بازپخت، نرماله‌سازی)
  • مقاومت کششی و حد تسلیم
  • ضریب ازدیاد طول (برای منع شکنندگی)
  • آزمون خم و پیچش برای اطمینان از انعطاف‌پذیری

تولیدکنندگانی که به این استانداردها پایبندند، از جمله شرکت صنعت مش و مفتول ایرانیان، نه‌فقط محصولی مطابق با نیاز بازار تهیه می‌کنند، بلکه با تضمین ایمنی در ساختمان، به اعتماد مهندسان و کارفرمایان نیز اعتبار مضاعف می‌بخشند.

۳. الزامات ایمنی در حمل و انبار مفتول‌ها

یکی از بخش‌های مغفول در پروژه‌های عمرانی، مرحله حمل و انبار مفتول‌هاست. این فرآیند در صورت عدم رعایت اصول ایمنی می‌تواند موجب آسیب‌های جدی به ساختار فیزیکی سیم‌ها و در نتیجه افت کیفیت نهایی شود.

نکات کلیدی در حمل:

  • حمل رول‌های مفتول باید به‌گونه‌ای انجام شود که از بازشدن یا له‌شدن آن‌ها جلوگیری گردد.
  • استفاده از جرثقیل یا لیفتراک با قلاب‌های دارای محافظ پلاستیکی توصیه می‌شود تا از تماس مستقیم فلز با قلاب فلزی (و ایجاد خراش سطحی) جلوگیری شود.
  • نباید رول‌های مفتول بیش از حد بر یکدیگر انباشته شوند؛ وزن زیاد، تغییر شکل ایجاد می‌کند.

نکات مربوط به انبار:

  • محیط نگهداری باید خشک، دارای جریان هوا و دور از مواد خورنده مانند اسید، سیمان تر یا رطوبت بالا باشد.
  • در انبارهای برون‌زده یا روباز، حتماً باید از پوشش ضد آب استفاده شود.
  • نمایه هر رول (شماره تولید، تاریخ، و گرید فولاد) باید به‌صورت خوانا ثبت شده باشد تا از اشتباه در مصرف جلوگیری شود.
  • در شرایط اقلیمی مرطوب، استفاده از روغن یا موم محافظ سطحی برای جلوگیری از زنگ‌زدگی ضروری است.

۴. الزامات ایمنی حین اجرای پروژه

در هنگام اجرای آرماتوربندی و کاربرد مفتول، مجموعه‌ای از دستورالعمل‌های ایمنی وجود دارد که باید هم از دید مهندسی و هم از منظر کارگاهی رعایت گردد.

الف) انتخاب قطر و گرید مناسب مفتول

هر پروژه بسته به نوع سازه، ضخامت بتن و میزان بارهای وارده، به گرید مشخصی از مفتول نیاز دارد. انتخاب مفتول‌های با قطر کم یا گرید نامناسب می‌تواند منجر به شکست در گره‌زنی شود. معمولاً:

  • قطر مفتول برای آرماتوربندی بین ۱.۲ تا ۱.۶ میلی‌متر تعیین می‌شود.
  • برای کارهای سنگین (بنیان‌های پی و ستون)، مفتول‌های حرارت‌دیده با چقرمگی بالا پیشنهاد می‌شود.
  • مفتول‌های نرم‌تر برای گره‌زنی سریع و دقیق میلگردها مناسب‌ترند.

ب) رعایت نکات ایمنی فردی

  • کارگران باید از دستکش‌های ضدبرش فولادی استفاده کنند تا از بریدگی جلوگیری شود.
  • استفاده از عینک محافظ برای مواردی که مفتول تحت کشش و قطع قرار می‌گیرد، ضروری است.
  • هنگام گره‌زنی، استفاده از انبر مخصوص (Tie Wire Twister) برای حفظ یکنواختی و جلوگیری از زخم در دست توصیه می‌شود.
  • کار در سطح بالاتر از زمین باید با طناب ایمنی انجام شود تا از خطر سقوط هنگام آرماتوربندی جلوگیری شود.

ج) کیفیت گره‌زنی

گره‌ها باید یکنواخت، بدون شکستگی و دارای حداقل کشش باشند. گره‌های ضعیف از عوامل اصلی جداشدن میلگردها در هنگام بتن‌ریزی هستند.

در پروژه‌های بزرگ، مهندسان ناظر باید نمونه گره‌ها را به‌صورت تصادفی بازدید و آزمایش کنند تا از استحکام و چسبندگی کافی مطمئن شوند.

۵. آزمون‌های ایمنی و کنترل کیفیت مفتول در پروژه

پیش از مصرف انبوه مفتول‌ها، انجام آزمون‌های کنترل کیفیت طبق استاندارد الزامی است. بعضی از مهم‌ترین تست‌های ایمنی شامل موارد زیرند:

نوع آزمون هدف حد استاندارد
آزمون کشش سنجش استحکام تسلیم و نهایی حداقل 350 MPa
آزمون خمش بررسی انعطاف‌پذیری و مقاومت در برابر ترک بدون شکست در زاویه 180°
آزمون خوردگی ارزیابی مقاومت در برابر زنگ‌زدگی حداقل 200 ساعت تست اسپری نمک
آزمون قطر و یکنواختی تطابق با استاندارد تولید حداکثر تلرانس ±0.02 mm
آزمون سختی سطح بررسی کار سختی نامناسب محدوده 80 تا 110 HV

اجرای این آزمون‌ها در کارخانه‌های معتبر نظیر صنعت مش و مفتول ایرانیان، نه تنها کیفیت را تضمین می‌کند بلکه ریسک پروژه را به حداقل می‌رساند. این شرکت با بهره‌گیری از آزمایشگاه‌های مجهز متالورژی و دستگاه‌های کشش خودکار، کلیه پارامترهای ایمنی را به‌صورت مستمر پایش می‌کند.

۶. ملاحظات زیست‌محیطی و ایمنی در بازیافت مفتول‌ها

در پروژه‌های بزرگ، مقدار قابل توجهی از مفتول‌های مصرف‌نشده یا زائد باقی می‌مانند که باید به‌صورت ایمن جمع‌آوری و بازیافت شوند. رعایت اصول بازیافت نه‌فقط برای حفظ محیط زیست ضروری است بلکه به ایمنی کارگاه نیز کمک می‌کند.

نکات کلیدی در مدیریت ضایعات مفتول:

  • مفتول‌های قطع‌شده نباید به‌صورت پراکنده در زمین رها شوند؛ خطر برای کارگران و تجهیزات سنگین ایجاد می‌کنند.
  • هنگام جمع‌آوری، از آهنرباهای صنعتی یا سطل‌های مخصوص استفاده شود تا تماس مستقیم دست با مفتول‌های زنگ‌زده یا شکسته حذف گردد.
  • مفتول‌های قابل استفاده مجدد باید تمیز، بدون خوردگی شدید و دارای قطر یکنواخت باشند.
  • در فرآیند ذوب مجدد، رعایت استانداردهای ایمنی دمایی و تهویه الزامی است.

۷. استانداردهای اجرایی و نظارتی

در مقررات ملی ساختمان ایران، چندین آیین‌نامه مشخص به موضوع ایمنی در استفاده از مصالح فولادی و اتصالات سیمی اشاره دارد:

  • مبحث 9 مقررات ملی ساختمان (طرح و اجرای ساختمان‌های بتن آرمه)، بند 9-8 به رعایت حداقل مقاومت مفتول آرماتوربندی پرداخته است.
  • مبحث 12 (ایمنی کارگاه‌های ساختمانی) الزام به استفاده از تجهیزات فردی حفاظتی هنگام کار با مفتول‌ها را مقرر کرده است.
  • استاندارد ISIRI 3138 مربوط به مشخصات فولاد نرم کم‌کربن برای آرماتوربندی است.

رعایت این استانداردها نه تنها جنبه قانونی دارد، بلکه پایه اصلی در کنترل کیفیت پروژه‌های بزرگ عمرانی محسوب می‌شود.

۸. اهمیت استانداردسازی در پروژه‌های بزرگ

در پروژه‌هایی مانند برج‌سازی، سدسازی یا پل‌های بتنی، میلیون‌ها متر مفتول مورد استفاده قرار می‌گیرد. کوچک‌ترین انحراف از استانداردها می‌تواند نه‌تنها خسارت مالی سنگینی به بار آورد، بلکه جان انسان‌ها را تهدید کند.

به همین دلیل است که مهندسان پروژه‌های ملی و خصوصی باید تنها از تولیدکنندگانی بهره ببرند که دارای گواهی استاندارد ملی و ISO 9001 برای سیستم مدیریت کیفیت باشند.

شرکت صنعت مش و مفتول ایرانیان یکی از نمونه‌های برجسته در این زمینه است؛ با به‌کارگیری خطوط تولید تمام‌اتوماتیک، کنترل چندمرحله‌ای کیفیت و رعایت الزامات استانداردهای جهانی، این شرکت مفتول‌هایی ارائه می‌دهد که در پروژه‌های بزرگ عمرانی کشور مورد اعتماد مهندسان قرار گرفته‌اند.

نتیجه‌گیری نهایی

ایمنی در استفاده از مفتول‌ها، مجموعه‌ای از اصول علمی، فنی و انسانی است؛ از لحظه تولید تا نصب نهایی در سازه. رعایت استانداردهای فنی، آزمایش‌های کنترل کیفیت، حمل و نگهداری صحیح و توجه به حفاظت فردی، همگی اجزای زنجیره‌ای هستند که امنیت پروژه را تضمین می‌نمایند.

پیشرفت صنعت ساختمان زمانی معنا می‌یابد که هر عنصر کوچک، حتی یک تکه مفتول، مطابق با معیارهای ایمنی ساخته و به کار گرفته شود.

در این مسیر، شرکت صنعت مش و مفتول ایرانیان با ترکیب دانش متالورژی، فناوری روز دنیا و تعهد به استانداردهای ایمنی، نقش بزرگی در ارتقای کیفیت ساخت‌وساز کشور ایفا کرده است. انتخاب محصولات این شرکت، تضمین‌کننده دوام، اعتماد و ایمنی در هر پروژه محسوب می‌شود.

در مقیاس‌های صنعتی، تفاوت میان یک خط تولید سودآور و یک کارگاه پرهزینه، اغلب در جزئیاتی نهفته است که در نگاه اول نادیده گرفته می‌شوند. در صنایعی که از مفتول شاخه به عنوان قطعه پایه استفاده می‌کنند (مانند تولیدکنندگان لوازم خانگی، تجهیزات پزشکی، قطعات خودرو و صنایع تزیینی)، دو ویژگی «کیفیت برش» و «صیقلی بودن سطح» پارامترهایی فراتر از زیبایی هستند. این دو فاکتور مستقیماً بر دو رکن اصلی تولید یعنی ایمنی نیروی انسانی و سرعت مونتاژ نهایی تاثیر می‌گذارند. در این مقاله به بررسی مهندسی این جزئیات و پیامدهای اقتصادی آن‌ها در فرآیند تولید می‌پردازیم.

۱. کیفیت برش: لبه‌های ایمن و اتصال دقیق

برش مفتول در دستگاه‌های تاب‌گیر به دو روش کلی «برش ضربه‌ای» و «برش دورانی» انجام می‌شود. در محصولات غیراستاندارد، تیغه‌های فرسوده یا تنظیمات ناصحیح باعث ایجاد عوارضی در دو سر مفتول شاخه می‌شود که فرآیند تولید را مختل می‌کند:

  • حذف پلیسه (Burr) و ایمنی اپراتور: مفتولی که دارای لبه‌های تیز و برنده (پلیسه) باشد، مانند یک تیغ جراحی در خط مونتاژ عمل می‌کند. بریدگی دست کارگران نه تنها یک حادثه انسانی و مشمول خسارت است، بلکه باعث توقف روانی خط تولید و کاهش تمرکز پرسنل می‌شود. در تولیداتی مانند سبد ظروف یا اسباب‌بازی، وجود حتی یک پلیسه کوچک پس از رنگ‌آمیزی یا آبکاری، می‌تواند منجر به جراحت مصرف‌کننده نهایی و مرجوعی کل پارت بار شود.
  • تسهیل در عملیات فیتینگ (Fitting): در بسیاری از موارد، مفتول شاخه باید داخل یک سوراخ، نازل یا قطعه مادگی قرار گیرد. اگر سر مفتول در اثر برش ناصحیح دفرمه یا پهن شده باشد (Mushroom head)، قطعه داخل حفره نرفته و اپراتور مجبور است با اعمال فشار یا سنگ‌زنی دستی، آن را اصلاح کند. این “دوباره‌کاری” سمی مهلک برای سرعت مونتاژ است.

مفتول‌های شاخه و کلاف

۲. صیقلی بودن سطح: روان‌کننده طبیعی خط تولید

مفتول شاخه صیقلی (Bright Finish) نتیجه کشش اصولی با روغن‌های استاندارد و قالب‌های الماسه سالم است. سطح صیقلی مفتول در فرآیند مونتاژ نقشی شبیه به روان‌کننده ایفا می‌کند:

  • کاهش اصطکاک در تغذیه اتوماتیک: در دستگاه‌های جوش نقطه‌ای یا خم‌کاری CNC، مفتول‌ها روی ریل‌ها و هادی‌ها (Guides) حرکت می‌کنند. مفتول‌های کدر یا دارای زبری سطحی، اصطکاک بالایی ایجاد کرده و باعث لرزش (Chatter) در حین حرکت می‌شوند. این لرزش باعث می‌شود قطعه دقیقاً در مرکز فک جوش قرار نگیرد.
  • تاثیر بر کیفیت جوش و مونتاژ الکتریکی: سطح صیقلی و تمیز به معنای مقاومت الکتریکی یکنواخت در تمام طول مفتول است. در مونتاژ قطعاتی که با جوش القایی یا مقاومتی متصل می‌شوند، هرگونه آلودگی سطحی یا اکسیداسیون روی مفتول صیقلی نشده، باعث ایجاد “جرقه” و “پاشش جوش” می‌شود که ظاهر قطعه را زشت و اتصال را سست می‌کند.

۳. سرعت مونتاژ: تفاوت ثانیه‌ها در تیراژ میلیونی

تصور کنید در یک خط تولید قفسه یخچال، روزانه ۱۰,۰۰۰ نقطه جوش یا اتصال انجام می‌شود. اگر به دلیل کیفیت پایین برش یا زبری مفتول، هر قطعه تنها ۲ ثانیه زمان بیشتری از اپراتور بگیرد، در پایان روز بیش از ۵ ساعت زمان مفید تولید از دست رفته است.

  • تغذیه سریع‌تر: مفتول‌های صیقلی و خوش‌برش به راحتی در خشاب‌های دستگاه‌های خودکار می‌لغزند و نرخ “گیر کردن” (Jamming) را به حداقل می‌رسانند.
  • حذف مرحله تمیزکاری: استفاده از مفتول شاخه با سطح براق و صیقلی، نیاز به مرحله اسیدشویی یا چربی‌زدایی سنگین قبل از آبکاری یا رنگ را از بین می‌برد. این یعنی یک مرحله کامل از چرخه تولید حذف و سرعت خروجی محصول نهایی افزایش می‌یابد.

۴. چسبندگی پوشش‌های نهایی و زیبایی بصری

بسیاری از مفتول‌های شاخه در نهایت تحت پوشش‌های پودری (Electrostatic Powder Coating) یا آبکاری‌های تزئینی قرار می‌گیرند.

  • صیقلی بودن و براقیت: در آبکاری نیکل-کروم، لایه نشسته شده بسیار نازک است و تمام عیوب زیرین را نشان می‌دهد. اگر مفتول شاخه صیقلی نباشد، محصول نهایی کدر و “پوست پرتقالی” به نظر می‌رسد.
  • برش تمیز و رنگ‌ پذیری: در نقاطی که مفتول برش خورده است، اگر لبه‌ها تمیز نباشند، رنگ پودری به درستی لبه را پوشش نمی‌دهد (Edge Pulling) و دقیقاً از همان نقطه، زنگ‌زدگی در آینده آغاز می‌شود.

۵. استانداردهای تولید در صنعت مش و مفتول ایرانیان

ما در شرکت صنعت مش و مفتول ایرانیان به خوبی می‌دانیم که مفتول شاخه برای مشتری ما فقط یک قطعه فلزی نیست، بلکه بخشی از اعتبار محصول اوست. به همین دلیل:

  1. سیستم برش دقیق: از تیغه‌های تنگستن کارباید با لبه‌های فوق تیز استفاده می‌کنیم تا برشی کاملاً عمود و بدون دفرمگی ایجاد شود.
  2. کنترل صیقلی بودن: فرآیند کشش مفتول در این مجموعه تحت نظارت دقیق انجام می‌شود تا سطحی آینه‌ای و بدون دوده (Soot-free) به دست آید که آماده مستقیم برای جوشکاری و آبکاری باشد.

جمع‌بندی

کیفیت برش و صیقلی بودن مفتول شاخه، دو اهرم قدرتمند در دست مدیران تولید برای کاهش هزینه‌های پنهان هستند. با انتخاب مفتول شاخه‌ای که به دست نیروی انسانی آسیب نزند، به راحتی در دستگاه‌ها بلغزد و جوش‌پذیری عالی داشته باشد، ایمنی محیط کار تضمین و سرعت مونتاژ به حداکثر می‌رسد. در بازارهای رقابتی امروز، همین جزئیات کوچک هستند که برنده را تعیین می‌کنند.

شرکت صنعت مش و مفتول ایرانیان، یکی از اولین کارخانه‌های تولید کننده مش پیش جوش فولادی، شبکه پیش جوش حصاری و انواع مفتول صنعتی در ایران است که از سال 1377 با برخورداری از مهندسین مجرب در عرصه طراحی ماشین آلات صنعتی فعالیت خود را آغاز و اقدام به ساخت اولین دستگاه تولید توری مش و شبکه های پیش جوش فولادی در کشور نمود و به عنوان یکی از بنیانگذاران، نقش پررنگی در شکوفا کردن این صنعت در کشور داشته است. این مجموعه با داشتن گواهینامه‌های تایید شده توسط اتحادیه اروپا (ISO 9001-2015 & CE) و بیش از 30 سال تجربه، محصولاتی با قیمت‌های رقابتی و ضمانت کیفیت ارائه می‌دهد. توان تولید سالانه 20 هزار تن و صادرات به کشورهای مختلف، گواهی بر پشتیبانی بی‌نظیر و اعتماد به محصولات واجد شرایط این شرکت است. برای هر پروژه‌ای، از کوچک‌ترین تا بزرگ‌ترین ابعاد، می‌توانید به تخصص و تجربه صنعت مش و مفتول ایرانیان تکیه کنید.

در زنجیره تامین کالا (Supply Chain)، از لحظه‌ای که محصول در انبار کارخانه دپو می‌شود تا زمانی که در قفسه شیک یک هایپرمارکت به دست مشتری می‌رسد، بارها و بارها جابجا شده و روی سطوح مختلف قرار می‌گیرد. نقطه مشترک تمام این مراحل، “سازه نگهدارنده” است. امروزه صنعت لجستیک و خرده‌فروشی (Retail) از قفسه‌های سنگین چوبی یا ورق‌های فلزی صلب فاصله گرفته و به سمت سازه‌های مشبک و مفتولی حرکت کرده است. مفتول شاخه، به عنوان عنصر اصلی تشکیل‌دهنده این سازه‌ها، نقشی دوگانه ایفا می‌کند: از یک سو باید تحمل وزن‌های چند تنی در انبارهای مرتفع را داشته باشد و از سوی دیگر باید در محیط فروشگاهی، ظاهری زیبا، براق و لوکس ارائه دهد.

در این مقاله جامع، مهندسی پنهان در پشت قفسه‌های فروشگاهی و انباری و نقش حیاتی کیفیت مفتول شاخه در ایمنی و زیبایی این تجهیزات را بررسی می‌کنیم.

۱. انقلاب “Wire Mesh Decking” در انبارداری مدرن

در گذشته، طبقات انبارهای صنعتی (Pallet Racking) با تخته‌های چوبی یا ورق‌های فلزی پوشانده می‌شدند. اما امروزه استاندارد جهانی به سمت کفپوش‌های توری مفتولی (Wire Mesh Decking) تغییر کرده است. این کفپوش‌ها از بافتن و جوش دادن مفتول‌های شاخه قطور (معمولاً ۴ تا ۶ میلی‌متر) ساخته می‌شوند. چرا مفتول شاخه بهترین انتخاب برای کفپوش انبار است؟

  • ایمنی در برابر آتش‌سوزی: مهم‌ترین مزیت. ساختار مشبک مفتولی اجازه می‌دهد تا آب آبپاش‌های سقفی (Sprinklers) به راحتی از طبقات بالا عبور کرده و به آتش در طبقات پایین برسد. ورق‌های چوبی یا فلزی مانند چتر عمل کرده و مانع اطفای حریق می‌شوند.
  • عبور نور و دید بهتر: مفتول‌های شاخه مانع عبور نور نمی‌شوند؛ این امر باعث روشن‌تر شدن فضای انبار و کاهش هزینه‌های روشنایی می‌شود. همچنین لیفتراک‌رانان دید بهتری به ارتفاعات بالا دارند.
  • عدم تجمع گرد و غبار: برخلاف سطوح تخت، شبکه مفتولی جایی برای نشستن خاک ندارد که این موضوع برای انبارهای مواد غذایی و بهداشتی حیاتی است.

۲. استحکام مکانیکی و طراحی “آبشاری” (Waterfall Design)

برای اینکه یک طبقه مفتولی بتواند وزن پالت‌های ۱۰۰۰ کیلوگرمی را تحمل کند، مفتول شاخه استفاده شده باید دارای مقاومت کششی (Tensile Strength) بسیار بالا و یکنواخت باشد. مفتول‌های نرم یا ضعیف تحت بار متمرکز دچار خمش شده و باعث سقوط پالت می‌شوند. در طراحی این قفسه‌ها، مفتول‌های شاخه عرضی معمولاً به صورت خم‌کاری شده روی لبه‌های تیرک (Beam) قرار می‌گیرند که به آن طرح آبشاری می‌گویند. این خم‌کاری نیازمند مفتولی است که:

  1. ترد نباشد: تا در هنگام خم ۹۰ درجه نشکند.
  2. صلب باشد: تا پس از خم شدن، شکل خود را تحت فشار حفظ کند.

۳. تجهیزات فروشگاهی: جایی که “زیبایی” هم‌سنگ “کیفیت” است

در محیط سوپرمارکت و فروشگاه، مفتول شاخه تبدیل به سبد خرید، ترولی، قفسه‌های چیپس و پفک (Display Stands) و هوک‌های آویز کالا می‌شود. در اینجا، چالش اصلی علاوه بر استحکام، کیفیت سطح (Surface Finish) است. تجهیزات فروشگاهی معمولاً با کروم/نیکل آبکاری می‌شوند یا رنگ پودری الکترواستاتیک می‌خورند.

  • اهمیت سطح صیقلی: مفتول شاخه باید عاری از هرگونه زنگ‌زدگی، تخلخل یا خط و خش باشد. اگر سطح مفتول زیر کار زبر باشد، آبکاری کروم کدر شده و جلای خود را از دست می‌دهد.
  • جذب مشتری: مشتریان ناخودآگاه جذب قفسه‌هایی می‌شوند که تمیز و براق هستند. یک قفسه مفتولی زنگ‌زده یا کدر، حس کهنگی و بی‌کیفیتی کالا را به خریدار القا می‌کند.

۴. نقش حیاتی کیفیت جوش در طول عمر تجهیزات

چه در انبار و چه در سبد خرید، اتصالات مفتول‌ها معمولاً از نوع جوش مقاومتی نقطه‌ای است. در فرآیند تولید انبوه این تجهیزات:

  • مفتول‌های شاخه به صورت ماتریسی روی هم قرار می‌گیرند.
  • فک‌های دستگاه جوش فشار و جریان را اعمال می‌کنند. اگر مفتول شاخه دارای پوشش نامناسب، چربی یا زنگ‌زدگی باشد، مقاومت الکتریکی در نقطه تماس تغییر کرده و جوش “سرد” یا ضعیف ایجاد می‌شود. تصور کنید دسته یک سبد خرید پر از کالا در دست مشتری جدا شود؛ این یعنی آسیب به برند فروشگاه. شرکت صنعت مش و مفتول ایرانیان با ارائه مفتول‌های شاخه با سطح کاملاً تمیز (Bright) و آنالیز شیمیایی دقیق، تضمین می‌کند که جوش‌های ایجاد شده همگن و نشکن باشند.

۵. کاربرد در سیستم‌های مدولار و شلف‌تکر (Shelf Talkers)

خرده‌فروشی مدرن نیازمند تغییر چیدمان سریع است. مفتول شاخه به دلیل قابلیت فرم‌پذیری بالا در دستگاه‌های CNC، اجازه ساخت قطعات پیچیده و ماژولار را می‌دهد.

  • دیوایدرها (Dividers): جداکننده‌های مفتولی که فضای قفسه را مدیریت می‌کنند.
  • سبدهای پروموشن: باکس‌های مفتولی تاشو که برای حراجی‌ها وسط سالن قرار می‌گیرند. در ساخت این قطعات، دقت ابعادی مفتول شاخه (طول و قطر) بسیار مهم است. اگر یک شاخه ۲ میلی‌متر بلندتر باشد، قطعه در هنگام مونتاژ جا نرفته و کل سازه دفرمه می‌شود.

مفتول‌های شاخه و کلاف

۶. چالش خوردگی در یخچال‌های فروشگاهی

بسیاری از تجهیزات مفتولی در داخل یخچال‌ها و فریزرها استفاده می‌شوند (مانند طبقات یخچال‌های ایستاده). در این محیط، رطوبت و سرما دشمن فولاد هستند. استفاده از مفتول مسوار یا مفتول‌های با قابلیت آبکاری بالا در این بخش ضروری است. پوشش نهایی (معمولاً پلی‌اتیلن یا آبکاری ضخیم) باید چسبندگی فوق‌العاده‌ای به مغز مفتول داشته باشد. اگر مفتول پایه دارای آلودگی باشد، پوشش به مرور زمان طبله کرده و زنگ‌زدگی از زیر آغاز می‌شود که باعث آلودگی مواد غذایی خواهد شد.

جمع‌بندی و نگاه تجاری

مفتول شاخه در صنعت قفسه‌بندی، اسکلت پنهانی است که بارِ لجستیک و ویترینِ فروش را بر دوش می‌کشد. برای تولیدکنندگان تجهیزات فروشگاهی، خرید مفتول شاخه ارزان و بی‌کیفیت شاید در کوتاه‌مدت سودآور باشد، اما هزینه‌های ناشی از مرجوعی کالا، خرابی خط رنگ و نارضایتی مشتریان نهایی، به مراتب سنگین‌تر خواهد بود. انتخاب مفتولی که صاف، صیقلی و مهندسی‌ساز باشد، تضمین‌کننده دوام و درخشش محصول نهایی شماست.

شرکت صنعت مش و مفتول ایرانیان، یکی از اولین کارخانه‌های تولید کننده مش پیش جوش فولادی، شبکه پیش جوش حصاری و انواع مفتول صنعتی در ایران است که از سال 1377 با برخورداری از مهندسین مجرب در عرصه طراحی ماشین آلات صنعتی فعالیت خود را آغاز و اقدام به ساخت اولین دستگاه تولید توری مش و شبکه های پیش جوش فولادی در کشور نمود و به عنوان یکی از بنیانگذاران، نقش پررنگی در شکوفا کردن این صنعت در کشور داشته است. این مجموعه با داشتن گواهینامه‌های تایید شده توسط اتحادیه اروپا (ISO 9001-2015 & CE) و بیش از 30 سال تجربه، محصولاتی با قیمت‌های رقابتی و ضمانت کیفیت ارائه می‌دهد. توان تولید سالانه 20 هزار تن و صادرات به کشورهای مختلف، گواهی بر پشتیبانی بی‌نظیر و اعتماد به محصولات واجد شرایط این شرکت است. برای هر پروژه‌ای، از کوچک‌ترین تا بزرگ‌ترین ابعاد، می‌توانید به تخصص و تجربه صنعت مش و مفتول ایرانیان تکیه کنید.

در عصر انقلاب صنعتی چهارم، خطوط تولید به سمت اتوماسیون کامل، سرعت بالا و دخالت حداقلی نیروی انسانی حرکت کرده‌اند. در صنایعی که ماده اولیه آن‌ها مفتول فولادی است (مانند تولید توری مش، قفسه‌های فروشگاهی، قطعات خودرو و لوازم خانگی)، “خوراک‌دهی” (Feeding) صحیح به دستگاه، گلوگاه اصلی بهره‌وری است. مفتول فولادی به صورت ذاتی دارای “حافظه” است؛ حافظه‌ای که تمایل دارد به شکل حلقویِ کلاف بازگردد. فرآیند تاب‌گیری (Straightening) تنها یک عملیات فیزیکی برای صاف کردن ظاهری نیست، بلکه یک “جراحی متالورژیکی” برای کشتن تنش‌های داخلی مفتول است. در این مقاله تخصصی، بررسی می‌کنیم که چرا حذف تاب مفتول شاخه، حکم مرگ و زندگی را برای خطوط تولید اتوماتیک دارد.

۱. حافظه الاستیک

وقتی مفتول از کارخانه نورد بیرون می‌آید، به صورت کلاف (Coil) بسته‌بندی می‌شود. این فرم دایره‌ای باعث ایجاد تنش‌های پسماند (Residual Stress) در ساختار مولکولی فولاد می‌شود. وقتی کلاف را باز می‌کنید، مفتول دو نوع انحراف از خود نشان می‌دهد:

  1. Cast (کست): دایره‌ای که مفتول اگر روی زمین رها شود تشکیل می‌دهد.
  2. Helix (هیلیکس یا تاب): انحراف مفتول از سطح زمین؛ یعنی اگر یک حلقه مفتول را روی زمین بگذارید، بخشی از آن بلند می‌شود (مانند فنر).

برای خطوط تولید اتوماتیک، “هیلیکس” دشمن شماره یک است. هیلیکس باعث می‌شود مفتول در حین حرکت در مسیر تغذیه، حول محور خود بچرخد. این چرخش ناخواسته در دستگاه‌های CNC یا مش‌بافی، تمام محاسبات مختصاتی ربات را بر هم می‌زند. تاب‌گیری صحیح، یعنی خنثی کردن کامل این نیروهای چرخشی و محوری.

۲. حفاظت از نازل‌ها و فک‌های تغذیه (Feeders)

دستگاه‌های اتوماتیک از غلتک‌ها یا گریپرهای دقیق برای کشیدن مفتول به داخل دستگاه استفاده می‌کنند. اگر مفتول شاخه دارای تاب یا موج باشد:

  • اصطکاک نامتقارن: مفتول با دیواره‌های نازل‌های تنگستنی یا سرامیکی برخورد کرده و باعث سایش سریع و گشاد شدن آن‌ها می‌شود.
  • لغزش (Slippage): غلتک‌ها روی سطح مفتول لیز می‌خورند. نتیجه؟ دستگاه فکر می‌کند ۱۰۰ میلی‌متر مفتول تغذیه کرده، اما در واقع ۹۵ میلی‌متر وارد شده است. این خطای ۵ میلی‌متری در تولیدات دقیق (مثل قطعات خودرو) یعنی تولید ضایعات محض.

۳. دقت جوشکاری و عمر الکترودها

در خطوط تولید مش و شبکه‌های پیش‌جوش (مانند دستگاه‌های EVG یا Schlatter)، سرعت جوشکاری بسیار بالاست (گاهی تا ۱۰۰ ضرب در دقیقه). الکترودهای جوشکاری باید دقیقاً در نقطه تقاطع دو مفتول فرود بیایند. اگر مفتول شاخه تاب داشته باشد و در جای خود “بازی” کند:

  • خطای هم‌راستایی: الکترود مسی به جای مرکز مفتول، به لبه آن برخورد می‌کند یا بدتر، اصلا مفتول را لمس نمی‌کند (Missing Weld).
  • جرقه و انفجار: فاصله هوایی (Air Gap) ناشی از تاب مفتول باعث ایجاد قوس الکتریکی شدید، پاشش مذاب و سوختن نوک الکترودهای گران‌قیمت می‌شود.
  • ضعف اتصال: جوش تشکیل شده ضعیف است و محصول نهایی در تست کشش مردود می‌شود.

۴. چالش در دستگاه‌های خم‌کاری سه بعدی (3D Wire Bending)

دستگاه‌های CNC خم مفتول، شاهکارهای مهندسی هستند که مفتول را در فضا می‌چرخانند و خم می‌کنند. فرض کنید دستگاه می‌خواهد یک خم ۹۰ درجه ایجاد کند. اگر مفتول ورودی خودش دارای ۵ درجه چرخش (تاب) باشد، خروجی نهایی به جای ۹۰ درجه، ۸۵ یا ۹۵ درجه خواهد بود. هیچ نرم‌افزاری نمی‌تواند به صورت لحظه‌ای تاب متغیر مفتول بی‌کیفیت را جبران کند. تنها راه دستیابی به قطعات دقیق، استفاده از مفتول شاخه “Dead Straight” (کاملاً مرده و بدون تنش) است.

۵. کاهش توقفات خط (Downtime) و افزایش OEE

شاخص اثربخشی کلی تجهیزات (OEE) معیار سوددهی کارخانه است. هر بار که مفتول تاب‌دار در دستگاه گیر می‌کند (Jamming):

  1. خط تولید متوقف می‌شود.
  2. اپراتور باید مفتول گیر کرده را با ابزار برش خارج کند (خطر ایمنی).
  3. دستگاه باید دوباره تنظیم (Reset) و نخ‌گذاری شود.
  4. ضایعات تولید شده باید دور ریخته شوند.

استفاده از مفتول شاخه که با دستگاه‌های “روتور” (Rotary Straightener) پیشرفته تاب‌گیری شده باشد، این توقفات را به صفر نزدیک می‌کند. هزینه خرید مفتول تاب‌گیری شده باکیفیت، بسیار کمتر از هزینه ساعت‌ها توقف خط تولید است.

۶. فناوری تاب‌گیری در صنعت مش و مفتول ایرانیان

فرآیند تاب‌گیری در این شرکت صرفاً عبور مفتول از بین چند غلتک ساده نیست. ما از سیستم‌های “اسپینر دوار” با دور بالا استفاده می‌کنیم. در این روش، بلوک‌های تاب‌گیر با سرعت بالا حول مفتول می‌چرخند و با اعمال تنش‌های معکوس محاسبه شده، ساختار کریستالی فولاد را “ریست” می‌کنند. نتیجه این فرآیند، مفتول شاخه‌ای است که:

  • اگر آن را روی سطح صاف بغلتانید، هیچ لنگی (Run-out) ندارد.
  • پس از برش، طول آن دقیق است.
  • سختی سطح آن یکنواخت است.

مفتول‌های شاخه و کلاف

جمع‌بندی:

در محاسبات صنعتی، مفتول شاخه فقط یک ماده اولیه نیست؛ بلکه جزئی از مکانیزم ماشین‌آلات شماست. مفتول تاب‌دار مانند خون آلوده در رگ‌های خط تولید است که باعث سکته و توقف دستگاه می‌شود. سرمایه‌گذاری بر روی مفتول شاخه تاب‌گیری شده دقیق، سرمایه‌گذاری بر روی عمر مفید ماشین‌آلات و آرامش روانی اپراتورهاست.

شرکت صنعت مش و مفتول ایرانیان، یکی از اولین کارخانه‌های تولید کننده مش پیش جوش فولادی، شبکه پیش جوش حصاری و انواع مفتول صنعتی در ایران است که از سال 1377 با برخورداری از مهندسین مجرب در عرصه طراحی ماشین آلات صنعتی فعالیت خود را آغاز و اقدام به ساخت اولین دستگاه تولید توری مش و شبکه های پیش جوش فولادی در کشور نمود و به عنوان یکی از بنیانگذاران، نقش پررنگی در شکوفا کردن این صنعت در کشور داشته است. این مجموعه با داشتن گواهینامه‌های تایید شده توسط اتحادیه اروپا (ISO 9001-2015 & CE) و بیش از 30 سال تجربه، محصولاتی با قیمت‌های رقابتی و ضمانت کیفیت ارائه می‌دهد. توان تولید سالانه 20 هزار تن و صادرات به کشورهای مختلف، گواهی بر پشتیبانی بی‌نظیر و اعتماد به محصولات واجد شرایط این شرکت است. برای هر پروژه‌ای، از کوچک‌ترین تا بزرگ‌ترین ابعاد، می‌توانید به تخصص و تجربه صنعت مش و مفتول ایرانیان تکیه کنید.

در دهه‌های اخیر، صنعت ساختمان‌سازی ایران و جهان با دو چالش بزرگ روبرو بوده است: خطر زلزله و هزینه‌های انرژی. پاسخ مهندسی به این هر دو چالش، حرکت به سمت مصالح نوین و «سبک‌سازی» سازه است. در میان تمام فناوری‌های موجود، پنل‌های سه بعدی (3D Panels) به عنوان یکی از کارآمدترین سیستم‌های ساختمانی شناخته می‌شوند. اما قلب تپنده و اسکلت اصلی این پنل‌ها، نه فوم پلی‌استایرن، بلکه شبکه مشبک فلزی و اتصالات خرپایی آن است که از مفتول شاخه باکیفیت ساخته می‌شود. در این مقاله تخصصی، به بررسی نقش حیاتی مفتول شاخه در استحکام، تولید و کارایی این پنل‌ها می‌پردازیم.

۱. ساختار پنل سه بعدی: مفتول کجای ماجراست؟

یک پنل سه بعدی استاندارد از یک هسته عایق (معمولاً پلی‌استایرن نسوز) تشکیل شده که بین دو شبکه مش جوشی (Welded Wire Mesh) قرار گرفته است. این دو شبکه توسط مفتول‌های مورب که به آن‌ها “برش‌گیر” یا “خرپا” می‌گویند، به یکدیگر جوش داده و متصل می‌شوند. اینجاست که مفتول شاخه وارد میدان می‌شود. مفتول‌های مورد استفاده در ساخت این شبکه‌ها و خرپاها باید دارای ویژگی‌های خاصی باشند:

  • صافی کامل (Straightness): مفتول باید کاملاً بدون انحنا باشد تا شبکه مش دقیقا موازی با سطح فوم قرار گیرد.
  • قطر دقیق: معمولاً از مفتول‌هایی با قطر ۲ تا ۳.۵ میلی‌متر استفاده می‌شود. نوسان در قطر می‌تواند منجر به جوش‌های ضعیف یا سوختن فوم شود.
  • کربن پایین و جوش‌پذیری: جنس مفتول باید به گونه‌ای باشد که در دستگاه‌های تمام اتوماتیک پنل‌بافی (EVG)، جوش‌های نقطه‌ای در کسری از ثانیه و با استحکام بالا شکل بگیرند.

مفتول‌های شاخه و کلاف

۲. چرا «تاب‌گیری» و کیفیت مفتول شاخه حیاتی است؟

در خطوط تولید پنل‌های سه بعدی، سرعت تولید بسیار بالاست. دستگاه‌های پنل‌زن، مفتول‌ها را با سرعت بالا تغذیه کرده و عملیات جوشکاری را انجام می‌دهند. اگر مفتول ورودی (که ابتدا کلاف بوده و سپس به شاخه تبدیل یا مستقیم تغذیه شده) دارای “تاب” یا انحنای جزئی باشد، سه مشکل اساسی رخ می‌دهد:

  1. گیر کردن در دستگاه: مفتول تاب‌دار در نازل‌های جوشکاری گیر کرده و باعث توقف خط تولید و خسارت به الکترودهای مسی گران‌قیمت دستگاه می‌شود.
  2. عدم تقارن سازه‌ای: اگر مفتول‌های خرپا (اتصال دهنده دو طرف) صاف نباشند، فاصله بین دو شبکه مش تغییر می‌کند. این یعنی در هنگام بتن‌پاشی (شاتکریت)، ضخامت بتن در یک طرف کم و در طرف دیگر زیاد می‌شود که این امر تعادل باربری دیوار را به هم می‌زند.
  3. کاهش مقاومت برشی: وظیفه اصلی مفتول‌های مورب، تحمل نیروهای برشی در هنگام زلزله است. مفتولی که از ابتدا کج باشد، در برابر فشار کمانش کرده و عملکرد دیوار برشی را مختل می‌کند.

شرکت صنعت مش و مفتول ایرانیان با استفاده از ماشین‌آلات دقیق کشش و تاب‌گیری، مفتول‌هایی را عرضه می‌کند که از نظر هندسی کاملاً خطی و پایدار هستند و خوراک ایده‌آلی برای دستگاه‌های پنل‌سازی محسوب می‌شوند.

۳. نقش مفتول در مکانیزم کامپوزیت و شاتکریت

پنل سه بعدی تا زمانی که بتن‌پاشی نشود، تنها یک جداکننده سبک است. اما پس از پاشش بتن (شاتکریت) روی شبکه‌های مفتولی، تبدیل به یک دیوار بتنی مسلح می‌شود. در این مرحله، شبکه مفتولی دو نقش کلیدی بازی می‌کند:

  • آرماتور حرارتی و باربر: شبکه مفتولی نقش میلگرد را بازی می‌کند و مقاومت کششی بتن را تامین می‌نماید.
  • نگهدارنده بتن خیس: مفتول‌ها باید آنقدر صلبیت داشته باشند که وزن بتن خیس پرتاب شده با فشار بالا را تحمل کنند و “شکم” ندهند. استفاده از مفتول شاخه با مقاومت کششی استاندارد (Tensile Strength) مانع از تغییر شکل دیوار در حین اجرا می‌شود.

۴. سبک‌سازی: معادله‌ای که مفتول حل می‌کند

وزن یک متر مربع دیوار آجری فشاری حدود ۲۵۰ تا ۳۰۰ کیلوگرم است، در حالی که یک متر مربع دیوار تری‌دی پانل (قبل از شاتکریت) کمتر از ۱۰ کیلوگرم وزن دارد و پس از شاتکریت نیز وزنی بسیار کمتر از دیوارهای سنتی دارد. استفاده از مفتول‌های فولادی با مقاومت بالا اجازه می‌دهد که با کمترین حجم فولاد، بیشترین مقاومت را ایجاد کنیم. این کاهش وزن مرده ساختمان به معنای:

  • کاهش نیروی زلزله وارد بر سازه (F=ma).
  • امکان کوچک‌تر کردن ابعاد ستون‌ها و فونداسیون اصلی.
  • صرفه‌جویی کلان در هزینه‌های اسکلت فلزی یا بتنی اصلی ساختمان.

۵. اهمیت مفتول گالوانیزه در مناطق مرطوب

اگرچه در اکثر پروژه‌ها از مفتول سیاه (آنیل نشده یا مسوار) استفاده می‌شود، اما در مناطق شمالی و جنوبی کشور که رطوبت هوا بسیار بالاست، استفاده از مفتول شاخه گالوانیزه برای ساخت پنل‌های سه بعدی توصیه می‌شود. از آنجایی که ضخامت بتن شاتکریت در این دیوارها محدود است (حدود ۳ تا ۴ سانتی‌متر)، نفوذ رطوبت می‌تواند باعث زنگ‌زدگی شبکه مش شود. مفتول‌های گالوانیزه تولیدی این شرکت، با پوشش روی مقاوم، تضمین می‌کنند که شبکه داخلی دیوار حتی در شرجی‌ترین هوا نیز دچار خوردگی نخواهد شد.

۶. تاثیر کیفیت مفتول بر سرعت ساخت‌وساز

پیمانکاران انبوه‌ساز می‌دانند که سرعت نصب تری‌دی پانل بسیار بالاتر از دیوارچینی سنتی است. اما این سرعت وابسته به کیفیت پنل است. پنلی که با مفتول بی‌کیفیت ساخته شده باشد، در هنگام حمل و نقل دفرمه می‌شود، شبکه‌های آن پاره می‌شوند و در هنگام نصب، تراز کردن آن دشوار است. استفاده از مفتول شاخه استاندارد در تولید پنل، باعث تولید محصولی صلب و گونیا می‌شود که نصب آن سریع، دقیق و بدون پرت مصالح است.

جمع‌بندی نهایی

پنل‌های سه بعدی (3D Panels) نماد صنعتی‌سازی ساختمان هستند و مفتول شاخه، عنصر سازنده‌ی این نماد است. استحکام یک دیوار پیش‌ساخته، مستقیماً به کیفیت مفتولی بستگی دارد که در دل آن پنهان شده است. برای تولیدکنندگانی که به دنبال ساخت پنل‌های درجه یک هستند و پیمانکارانی که امنیت سازه خط قرمز آن‌هاست، کیفیت مفتول ورودی یک انتخاب نیست، بلکه یک ضرورت است.

شرکت صنعت مش و مفتول ایرانیان، یکی از اولین کارخانه‌های تولید کننده مش پیش جوش فولادی، شبکه پیش جوش حصاری و انواع مفتول صنعتی در ایران است که از سال 1377 با برخورداری از مهندسین مجرب در عرصه طراحی ماشین آلات صنعتی فعالیت خود را آغاز و اقدام به ساخت اولین دستگاه تولید توری مش و شبکه های پیش جوش فولادی در کشور نمود و به عنوان یکی از بنیانگذاران، نقش پررنگی در شکوفا کردن این صنعت در کشور داشته است. این مجموعه با داشتن گواهینامه‌های تایید شده توسط اتحادیه اروپا (ISO 9001-2015 & CE) و بیش از 30 سال تجربه، محصولاتی با قیمت‌های رقابتی و ضمانت کیفیت ارائه می‌دهد. توان تولید سالانه 20 هزار تن و صادرات به کشورهای مختلف، گواهی بر پشتیبانی بی‌نظیر و اعتماد به محصولات واجد شرایط این شرکت است. برای هر پروژه‌ای، از کوچک‌ترین تا بزرگ‌ترین ابعاد، می‌توانید به تخصص و تجربه صنعت مش و مفتول ایرانیان تکیه کنید.

در صنعت مدرن ساختمان‌سازی، جزئیات اجرایی در بخش نازک‌کاری و دکوراسیون داخلی به اندازه اسکلت سازه اهمیت دارند. یکی از کلیدی‌ترین متریال‌هایی که نقش “اتصال‌دهنده پنهان” را در این بخش ایفا می‌کند، مفتول شاخه است. سقف‌های کاذب (اعم از کناف، رابیتس، تایل‌های گچی یا فلزی) برای پایداری و تراز بودن، نیازمند یک سیستم آویز قدرتمند و دقیق هستند. مفتول شاخه به دلیل ویژگی‌های فیزیکی منحصربه‌فرد، به انتخاب اول مهندسان برای تحمل بارهای مرده و زنده در سقف‌های ثانویه تبدیل شده است. در این مقاله به بررسی جامع نقش، استانداردها و مزایای استفاده از این محصول در پروژه‌های ساختمانی می‌پردازیم.

۱. مفتول شاخه چیست و چرا در آویزها اهمیت دارد؟

مفتول شاخه در واقع همان مفتول کلاف است که طی یک فرآیند مکانیزه تحت عنوان تاب‌گیری و برش، کاملاً صاف شده و در طول‌های مشخص (معمولاً از ۲۰ سانتی‌متر تا ۴ متر) برش می‌خورد. در اجرای سقف کاذب، “صاف بودن” مفتول یک پارامتر تزئینی نیست، بلکه یک ضرورت مهندسی است. اگر مفتول دارای کوچک‌ترین انحنا یا تاب باشد، تحت بار سقف باز شده و باعث “شکم دادن” یا تراز نبودن سقف می‌شود.

مفتول‌های شاخه تولید شده در شرکت صنعت مش و مفتول ایرانیان، به دلیل استفاده از دستگاه‌های تاب‌گیر پیشرفته، دارای خطای مستقیم‌ بودن نزدیک به صفر هستند که این امر سرعت رگلاژ سقف را به شدت افزایش می‌دهد.

مفتول‌های شاخه و کلاف

۲. نقش مفتول شاخه در سیستم‌های مختلف سقف کاذب

الف) سقف‌های کناف و تایل‌های گچی

در سیستم‌های درای‌وال (Drywall)، از مفتول شاخه به عنوان آویز نانیوس یا آویزهای سیمی قابل تنظیم استفاده می‌شود. مفتول باید بتواند وزن تایل‌ها، زیرسازی‌های گالوانیزه و گاهی تجهیزات نورپردازی و تهویه را تحمل کند.

  • تحمل وزن: مفتول‌های با قطر ۳ یا ۴ میلی‌متر معمولاً برای این منظور استفاده می‌شوند که مقاومت کششی آن‌ها تضمین‌کننده عدم سقوط سقف در طول زمان است.
  • دقت تراز: شاخه‌های کاملاً صاف اجازه می‌دهند که نصاب با استفاده از تراز لیزری، کتیبه‌های سقف را با دقت میلی‌متری اجرا کند.

ب) سقف‌های رابیتس (سیستم های سنتی و مجلل)

در سقف‌های رابیتس که دارای گچ‌بری‌های سنگین و حجیم هستند، فشار وارده به آویزها بسیار زیاد است. در اینجا از مفتول‌های شاخه ضخیم‌تر (معمولاً گالوانیزه) برای اتصال شبکه میلگرد به سقف اصلی استفاده می‌شود.

  • مقاومت در برابر خوردگی: به دلیل وجود رطوبت در ملات گچ، استفاده از مفتول شاخه گالوانیزه در این بخش حیاتی است تا از زنگ‌زدگی و ایجاد لکه‌های زرد روی سقف جلوگیری شود.

۳. استانداردهای فنی و ایمنی در انتخاب مفتول آویز

یک آویز غیراستاندارد می‌تواند منجر به فاجعه شود. در انتخاب مفتول شاخه برای سقف کاذب باید به سه فاکتور اساسی توجه کرد:

  1. مقاومت کششی (Tensile Strength): مفتول نباید تحت بار دچار کشسانی بیش از حد شود. ساختار ریزساختاری مفتول‌های شاخه در این مجموعه به گونه‌ای تنظیم شده که در برابر بارهای ثابت سقف، کمترین میزان “خزش” را داشته باشند.
  2. کیفیت برش و دوسر صاف: انتهای مفتول شاخه باید بدون پلیسه (Burr) باشد. پلیسه‌های تیز می‌توانند باعث آسیب به دست کارگران و یا پارگی دستکش‌های ایمنی شده و سرعت کار را کاهش دهند.
  3. تثبیت گالوانیزاسیون: آویزها اغلب در فضای پشت سقف کاذب (پلنوم) قرار می‌گیرند که محل عبور لوله‌های تأسیسات است. تعرق لوله‌ها رطوبت ایجاد می‌کند؛ لذا پوشش روی (Zinc) روی مفتول شاخه باید یکنواخت و با میکرون بالا باشد.

۴. مزایای اقتصادی و اجرایی استفاده از مفتول شاخه نسبت به کلاف

بسیاری از پیمانکاران سنتی سعی می‌کنند از مفتول کلاف استفاده کرده و آن را در کارگاه به صورت دستی صاف و برش بزنند. اما چرا این کار اشتباه است؟

  • پرت مصالح: برش دستی دقت بالایی ندارد و همواره بخشی از کلاف به عنوان ضایعات دور ریخته می‌شود.
  • هزینه دستمزد: زمانی که کارگر صرف صاف کردن مفتول می‌کند، بسیار پرهزینه‌تر از اختلاف قیمت مفتول کلاف و شاخه است.
  • خطای انسانی: مفتول‌هایی که دستی صاف می‌شوند، هیچ‌گاه کاملاً مستقیم نیستند و در درازمدت باعث دفرمه شدن سقف می‌شوند.

استفاده از مفتول شاخه آماده، یکپارچگی مهندسی پروژه را تضمین کرده و باعث می‌شود تاییدیه مهندس ناظر در مرحله نازک‌کاری سریع‌تر صادر شود.

۵. کاربردهای جانبی در دکوراسیون و تاسیسات

علاوه بر سقف کاذب، مفتول شاخه در موارد زیر نیز نقش کلیدی دارد:

  • ساخت آویزهای نگهدارنده سینی کابل: برای نظم‌دهی به کابل‌های برق در سوله‌های صنعتی.
  • اتصالات نما (اسکوپ): برای مهار سنگ‌های نما و جلوگیری از سقوط آن‌ها.
  • ساخت لوسترهای مدرن و المان‌های نوری: جایی که صلبیت و زیبایی ظاهری مفتول اهمیت دارد.

جمع‌بندی

مفتول شاخه، اگرچه در پشت پانل‌های سقف پنهان می‌ماند، اما وظیفه سنگین حفظ ایمنی و زیبایی بصری فضا را بر عهده دارد. انتخاب مفتولی که دارای صافی کامل، مقاومت کششی استاندارد و پوشش ضد خوردگی باشد، عمر مفید دکوراسیون داخلی ساختمان را تضمین می‌کند.

شرکت صنعت مش و مفتول ایرانیان، با بیش از ۳۰ سال تجربه و بهره‌گیری از خطوط تاب‌گیری اتوماتیک، مفتول‌های شاخه را با بالاترین دقت در قطر و طول تولید می‌کند. محصولات ما با گواهینامه CE اروپا و استانداردهای ملی، تضمین‌کننده کیفیت در پروژه‌های لوکس و حساس شما هستند. توان تولید انبوه و تحویل به موقع، ما را به شریک استراتژیک انبوه‌سازان و پیمانکاران تراز اول کشور تبدیل کرده است. برای دریافت مشاوره فنی در مورد سایز مناسب پروژه خود، می‌توانید به تخصص تیم مهندسی ما تکیه کنید.

در دنیای مهندسی مواد، دو مفتول که در ظاهر ممکن است کاملاً مشابه به نظر برسند، می‌توانند در زیر میکروسکوپ و در مواجهه با تنش‌های فیزیکی، رفتارهای کاملاً متفاوتی از خود نشان دهند. درک تفاوت‌های ریزساختاری میان مفتول ساده کششی (Hard Drawn Wire) و مفتول‌های حرارتی (Annealed/Thermal Wires) برای مهندسان صنایع، طراحان قطعات و پیمانکاران ساختمانی حیاتی است؛ زیرا انتخاب اشتباه بین این دو، می‌تواند منجر به شکست فاجعه‌بار در خط تولید یا سازه شود. در این مقاله، به شکافتن ساختار درونی این دو نوع مفتول و تاثیر فرآیندهای تولید بر عملکرد نهایی آن‌ها می‌پردازیم.

۱. متالورژی مفتول ساده کششی: پدیده کارسختی

مفتول ساده کششی محصول مستقیم فرآیند «کشش سرد» است. در این فرآیند، مفتول خام (Wire Rod) از میان چندین قالب با قطرهای کاهشی عبور می‌کند. از نظر ریزساختاری، اتفاقاتی که در درون فولاد رخ می‌دهد شگفت‌انگیز است:

  • تغییر شکل دانه‌ها: دانه‌های کریستالی فولاد که در حالت اولیه تقریباً کروی و منظم هستند، در اثر فشار کشش به شدت کشیده شده و در جهت محور طولی مفتول هم‌راستا می‌شوند. این تغییر شکل باعث ایجاد پدیده‌ای به نام Strain Hardening یا کارسختی می‌شود.
  • تراکم نابجایی‌ها: در سطح اتمی، نقص‌های ساختاری که «نابجایی» نامیده می‌شوند، در هم گره می‌خورند. این گره خوردگی مانع از حرکت راحت اتم‌ها روی هم می‌شود که نتیجه آن افزایش فوق‌العاده استحکام تسلیم (Yield Strength) و سختی سطحی است.
  • ویژگی فیزیکی: مفتول کششی دارای سطحی براق، صلبیت بالا و حالت فنری است. این مفتول به راحتی خم نمی‌شود و در صورت اعمال فشار بیش از حد، به جای تغییر شکل دائمی، ممکن است به ناگاه بشکند.

۲. تغییرات ساختاری در مفتول‌های حرارتی

وقتی همان مفتول کششی را وارد کوره‌های آنیلینگ می‌کنیم، فرآیند کاملاً معکوسی در سطح ریزساختار آغاز می‌شود. حرارت دادن مفتول تا دمای بحرانی و سپس سرد کردن آهسته آن، انرژی لازم را به اتم‌ها می‌دهد تا دوباره آرایش یابند. این فرآیند شامل سه مرحله ریزساختاری است:

  1. بازیابی (Recovery): تنش‌های داخلی آزاد می‌شوند بدون اینکه شکل دانه‌ها تغییر کند.
  2. تبرور مجدد (Recrystallization): هسته‌های جدید و کوچک از دانه‌های کروی شکل در میان دانه‌های کشیده شده قبلی ظاهر می‌شوند. این دانه‌های جدید عاری از تنش هستند.
  3. رشد دانه‌ها (Grain Growth): دانه‌های جدید بزرگتر شده و جایگزین ساختار کشیده قبلی می‌شوند.

نتیجه میکروسکوپی: ساختار درونی مفتول دوباره متقارن و متعادل می‌شود. این موضوع باعث می‌شود که مفتول «نرم» شده و قابلیت تطویل (Elongation) آن به شدت افزایش یابد. مفتول حرارتی می‌تواند بدون شکستن، تحت پیچش‌های شدید قرار بگیرد.

۳. مقایسه عملکردی در جداول فنی

برای درک بهتر تفاوت این دو، می‌توان نگاهی به پارامترهای مکانیکی آن‌ها داشت:

پارامتر فنی مفتول ساده کششی مفتول حرارتی (آنیل شده)
میکروساختار دانه‌های کشیده و تحت تنش دانه‌های کروی و آزاد
مقاومت کششی بسیار بالا (تا ۹۰۰ مگاپاسکال) متوسط (حدود ۳۰۰ تا ۴۵۰ مگاپاسکال)
انعطاف‌پذیری کم (شکننده در خم تند) بسیار بالا (شکل‌پذیر)
سختی سطحی بالا (مقاوم در برابر خراش) پایین (نرم و قابل نفوذ)
رفتار تحت بار بازگشت فنری (Elastic) تغییر شکل دائمی (Plastic)

۴. کاربردهای استراتژیک بر اساس تفاوت ساختاری

انتخاب بین این دو مفتول کاملاً به نیاز مهندسی پروژه بستگی دارد:

  • کجا از مفتول کششی استفاده کنیم؟ در مواردی که نیاز به صلبیت و تحمل بار مستقیم است. مانند ساخت انواع مش‌های صنعتی، پانل‌های حصاری که نباید شکم بدهند، تولید میخ و پیچ، و ساختار قفسه‌هایی که وزن زیادی را تحمل می‌کنند. در اینجا «سختی» ساختار یک مزیت است.
  • کجا از مفتول حرارتی استفاده کنیم؟ در هر جایی که گره‌زنی و خم‌کاری دستی یا اتوماتیک نیاز باشد. آرماتوربندی ساختمان، بسته‌بندی‌های صنعتی (عدل‌بندی)، و تولید قطعات تزئینی فلزی که نیاز به فرم‌دهی پیچیده دارند. در این کاربردها، اگر ساختار میکروسکوپی مفتول به حالت حرارتی در نیامده باشد، مفتول در حین کار قطع خواهد شد.

۵. نقش ناخالصی‌ها و کیفیت آلیاژ در هر دو ساختار

فرقی نمی‌کند مفتول کششی باشد یا حرارتی؛ اگر شمش اولیه (Billet) دارای ناخالصی‌های گوگرد و فسفر بیش از حد باشد، در ریزساختار مفتول «نقاط تمرکز تنش» ایجاد می‌شود. در مفتول کششی، این ناخالصی‌ها باعث شکستگی در حین عبور از قالب می‌شوند و در مفتول حرارتی، باعث می‌شوند که پخت به صورت یکنواخت انجام نشود و مفتول اصطلاحاً «دو فاز» (بخش‌هایی نرم و بخش‌هایی سخت) شود.

شرکت صنعت مش و مفتول ایرانیان با حساسیت بالا بر روی آنالیز شیمیایی متریال ورودی و استفاده از تکنولوژی‌های پیشرفته در هر دو بخش کشش و آنیلینگ، تضمین می‌کند که ریزساختار محصولات دقیقاً مطابق با استانداردهای تعریف شده باشد.

مفتول ساده و آجدار

جمع‌بندی

تفاوت مفتول ساده کششی با مفتول حرارتی، تفاوت میان «قدرت صلب» و «نرمی پایدار» است. مفتول کششی به واسطه ساختار دانه‌های کشیده، در برابر تغییر شکل مقاومت می‌کند، در حالی که مفتول حرارتی به دلیل بازسازی کریستالی، همراه و مطیعِ دستان هنرمند یا ماشین‌آلات فرم‌دهی است. شناخت این جزئیات میکروسکوپی، اولین قدم برای یک خرید مهندسی شده و بهینه است.

شرکت صنعت مش و مفتول ایرانیان، یکی از اولین کارخانه‌های تولید کننده مش پیش جوش فولادی، شبکه پیش جوش حصاری و انواع مفتول صنعتی در ایران است که از سال 1377 با برخورداری از مهندسین مجرب در عرصه طراحی ماشین آلات صنعتی فعالیت خود را آغاز و اقدام به ساخت اولین دستگاه تولید توری مش و شبکه های پیش جوش فولادی در کشور نمود و به عنوان یکی از بنیانگذاران، نقش پررنگی در شکوفا کردن این صنعت در کشور داشته است. این مجموعه با داشتن گواهینامه‌های تایید شده توسط اتحادیه اروپا (ISO 9001-2015 & CE) و بیش از 30 سال تجربه، محصولاتی با قیمت‌های رقابتی و ضمانت کیفیت ارائه می‌دهد. توان تولید سالانه 20 هزار تن و صادرات به کشورهای مختلف، گواهی بر پشتیبانی بی‌نظیر و اعتماد به محصولات واجد شرایط این شرکت است. برای هر پروژه‌ای، از کوچک‌ترین تا بزرگ‌ترین ابعاد، می‌توانید به تخصص و تجربه صنعت مش و مفتول ایرانیان تکیه کنید.

بسیاری از مدیران پروژه و خریداران محصولات فولادی تصور می‌کنند که چالش اصلی، تنها خرید یک محصول باکیفیت است؛ اما واقعیت تجاری این است که حفظ کیفیت محصول پس از خرید، به همان اندازه تولید آن اهمیت دارد. مفتول ساده به دلیل سطح مقطع گسترده و حساسیت بالای آلیاژهای کربنی، مستعدترین محصول فولادی برای واکنش با محیط و اکسیداسیون است. انبارداری غیراصولی می‌تواند در کمتر از چند هفته، یک محموله براق و باکیفیت را به توده‌ای از فولاد زنگ‌زده و فرسوده تبدیل کند که نه تنها ظاهر خود را از دست داده، بلکه خواص مکانیکی آن نیز برای جوشکاری یا خم‌کاری دچار افت شدید شده است. در این راهنمای جامع، پروتکل‌های استاندارد و تخصصی انبارداری مفتول را بررسی می‌کنیم.

۱. تحلیل پدیده خوردگی در مفتول‌های فولادی

خوردگی یا زنگ‌زدگی (Corrosion) یک فرآیند الکتروشیمیایی است که در حضور اکسیژن و رطوبت رخ می‌دهد. مفتول ساده به دلیل فرآیند کشش سرد، دارای تنش‌های سطحی است که نقاط مستعدی برای شروع واکنش اکسیداسیون ایجاد می‌کند. وجود ذرات معلق نمک در شهرهای ساحلی یا گازهای اسیدی در مناطق صنعتی، سرعت این واکنش را تا ۱۰ برابر افزایش می‌دهد. زنگ‌زدگی تنها یک مشکل ظاهری نیست؛ اکسید آهن حجمی بیشتر از فولاد دارد و ایجاد لایه‌های زنگ‌زده روی مفتول باعث می‌شود:

  • چسبندگی مفتول به بتن یا رنگ کاهش یابد.
  • قطر مفید مفتول کاهش یافته و مقاومت کششی سازه به خطر بیفتد.
  • در دستگاه‌های اتوماتیک، پوسته‌های زنگ‌زده باعث گرفتگی نازل‌ها و استهلاک سریع ابزارها شوند.

مفتول

۲. انتخاب مکان مناسب؛ اولین قدم در پیشگیری

محل انبارداری باید به گونه‌ای انتخاب شود که کمترین تبادل رطوبتی را با محیط بیرون داشته باشد.

  • انبار مسقف و محصور: هرگز مفتول ساده را در فضای باز، حتی زیر چادر برزنتی نگهداری نکنید. چادرها معمولاً باعث حبس رطوبت و ایجاد اثر گلخانه‌ای می‌شوند که زنگ‌زدگی را تسریع می‌کند. انبار باید دارای سقف سالم و دیوارهای عایق باشد.
  • زهکشی و شیب‌بندی: کف انبار باید کاملاً خشک و دارای سیستم زهکشی مناسب باشد تا در صورت شست‌وشوی سالن یا نشت احتمالی، آب در زیر کلاف‌ها تجمع نکند.
  • فاصله از منابع آلاینده: کلاف‌های مفتول را دور از مخازن اسید، مواد شیمیایی خورنده، و محوطه‌های تخلیه زباله نگهداری کنید؛ چرا که بخارات شیمیایی حتی در غلظت کم، دشمن درجه یک فولاد هستند.

۳. استقرار کلاف‌ها و جلوگیری از تماس مستقیم با زمین

یکی از بزرگ‌ترین اشتباهات در انبارداری، قرار دادن کلاف‌های مفتول روی کف بتنی یا خاکی است. خاک و بتن حاوی رطوبت دائمی هستند که به سرعت به لایه‌های زیرین کلاف نفوذ می‌کند.

  • استفاده از پالت‌های چوبی یا پلاستیکی: کلاف‌ها باید حداقل ۱۵ تا ۲۰ سانتی‌متر از سطح زمین فاصله داشته باشند. پالت‌ها اجازه می‌دهند جریان هوا در زیر محموله برقرار باشد.
  • قفسه‌بندی (Racking): برای انبارداری طولانی‌مدت، استفاده از خرپاهای فلزی یا قفسه‌های مخصوص کلاف بهترین گزینه است. این کار علاوه بر جلوگیری از خوردگی، دسترسی به کلاف‌ها و انبارگردانی (سیستم FIFO – اولین ورودی، اولین خروجی) را تسهیل می‌کند.

۴. کنترل اتمسفر و تهویه هوشمند

ثبات دمایی در انبار بسیار مهم است. پدیده «نقطه شبنم» (Dew Point) زمانی رخ می‌دهد که هوای گرم و مرطوب به سطح سرد مفتول برخورد کرده و باعث ایجاد قطرات آب روی فولاد می‌شود.

  • تهویه متقاطع: پنجره‌ها و فن‌های تهویه باید به گونه‌ای نصب شوند که جریان هوای ملایم در کل فضا وجود داشته باشد تا از راکد ماندن هوا و افزایش رطوبت جلوگیری شود.
  • استفاده از رطوبت‌گیر: در مناطق شرجی، نصب دستگاه‌های رطوبت‌گیر صنعتی در فضای انبار یک سرمایه‌گذاری هوشمندانه برای حفظ سرمایه است. رطوبت نسبی انبار باید همواره زیر ۵۰ درصد نگه داشته شود.

۵. روش‌های پوشش‌دهی و حفاظت فیزیکی

اگر قرار است مفتول برای مدت طولانی (بیش از ۶ ماه) در انبار بماند، حفاظت غیرفعال ضروری است.

  • روغن‌زدایی و لایه محافظ: برخی مفتول‌های صنعتی در هنگام تولید با لایه نازکی از روغن‌های محافظ پوشانده می‌شوند. در هنگام انبارداری مراقب باشید این لایه آسیب نبیند.
  • لفاف‌پیچی با کاغذهای VCI: کاغذها یا نایلون‌های حاوی Volatile Corrosion Inhibitors (بازدارنده‌های خوردگی فرار) فوق‌العاده عمل می‌کنند. این مواد با آزادسازی بخارات محافظ، یک لایه نامرئی روی سطح فولاد تشکیل می‌دهند که مانع نشست اکسیژن بر روی مفتول می‌شود.

۶. بازرسی دوره‌ای و مدیریت چیدمان

چیدمان کلاف‌ها نباید به گونه‌ای باشد که وزن بیش از حد باعث دفرمه شدن کلاف‌های پایینی شود. فشار زیاد در نقاط تماس کلاف‌ها، پوشش‌های محافظ را از بین برده و نقاط شروع خوردگی را ایجاد می‌کند.

  • بازرسی ماهانه: مسئول انبار باید به صورت دوره‌ای نقاط میانی کلاف‌ها را چک کند. در صورت مشاهده کوچک‌ترین لکه زرد یا نارنجی، باید آن کلاف را جدا کرده و سریع‌تر به خط تولید بفرستد تا از سرایت خوردگی به سایر بخش‌ها جلوگیری شود.

در این راستا، محصولات شرکت صنعت مش و مفتول ایرانیان با بسته‌بندی‌های استاندارد و کنترل کیفی نهایی عرضه می‌شوند تا در صورت رعایت اصول اولیه انبارداری، کیفیت اولیه خود را تا زمان مصرف کاملاً حفظ کنند.

جمع‌بندی و توصیه تجاری

انبارداری صحیح مفتول ساده، بخشی از فرآیند کاهش هزینه‌های تولید است. محصولی که در انبار زنگ می‌زند، عملاً بخشی از سود خالص شرکت را از بین می‌برد. با صرف هزینه‌ای اندک برای زیرسازی انبار و آموزش پرسنل، می‌توان از خسارت‌های میلیاردی ناشی از فرسودگی و افت کیفیت متریال جلوگیری کرد. به یاد داشته باشید که فولاد باکیفیت، لایق نگهداری باکیفیت است.

شرکت صنعت مش و مفتول ایرانیان، یکی از اولین کارخانه‌های تولید کننده مش پیش جوش فولادی، شبکه پیش جوش حصاری و انواع مفتول صنعتی در ایران است که از سال 1377 با برخورداری از مهندسین مجرب در عرصه طراحی ماشین آلات صنعتی فعالیت خود را آغاز و اقدام به ساخت اولین دستگاه تولید توری مش و شبکه های پیش جوش فولادی در کشور نمود و به عنوان یکی از بنیانگذاران، نقش پررنگی در شکوفا کردن این صنعت در کشور داشته است. این مجموعه با داشتن گواهینامه‌های تایید شده توسط اتحادیه اروپا (ISO 9001-2015 & CE) و بیش از 30 سال تجربه، محصولاتی با قیمت‌های رقابتی و ضمانت کیفیت ارائه می‌دهد. توان تولید سالانه 20 هزار تن و صادرات به کشورهای مختلف، گواهی بر پشتیبانی بی‌نظیر و اعتماد به محصولات واجد شرایط این شرکت است. برای هر پروژه‌ای، از کوچک‌ترین تا بزرگ‌ترین ابعاد، می‌توانید به تخصص و تجربه صنعت مش و مفتول ایرانیان تکیه کنید.